ES
 英语
 西班牙语
 俄语
 德语

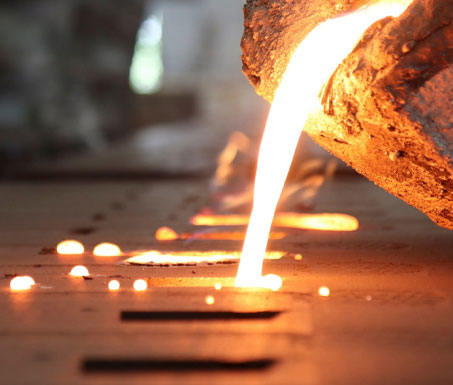
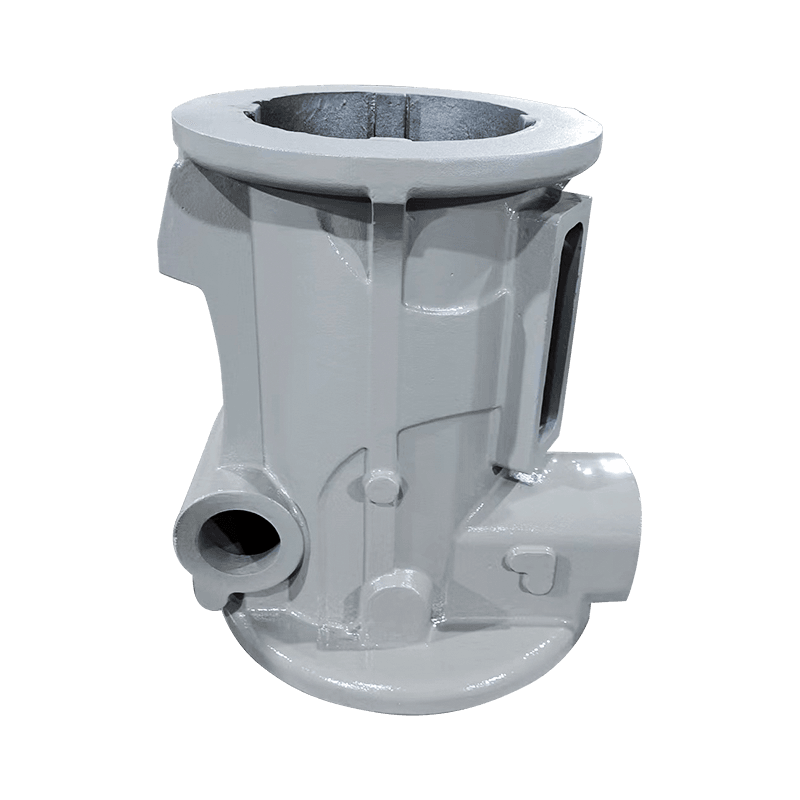
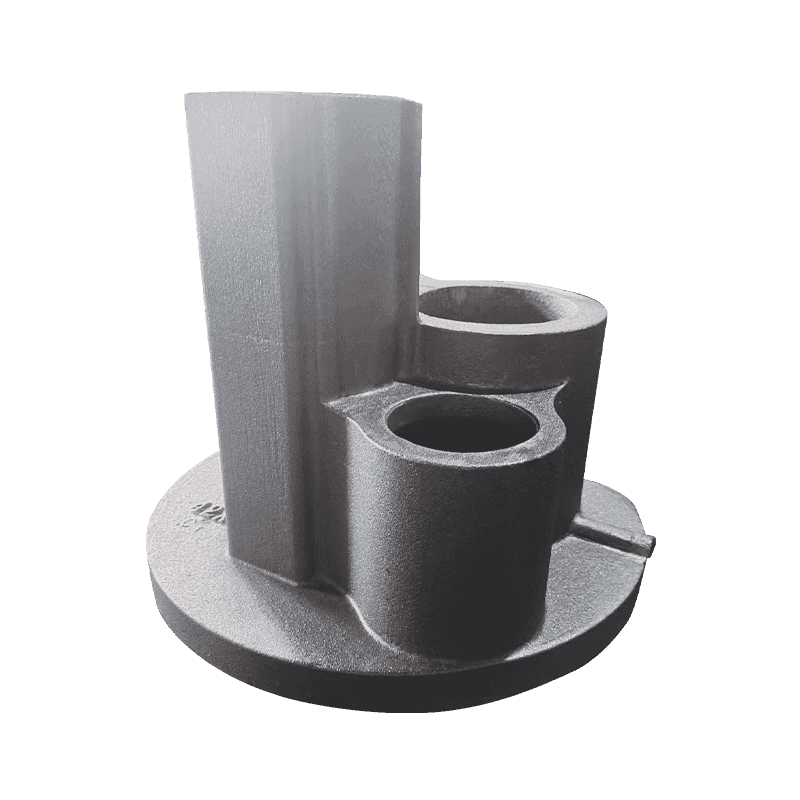
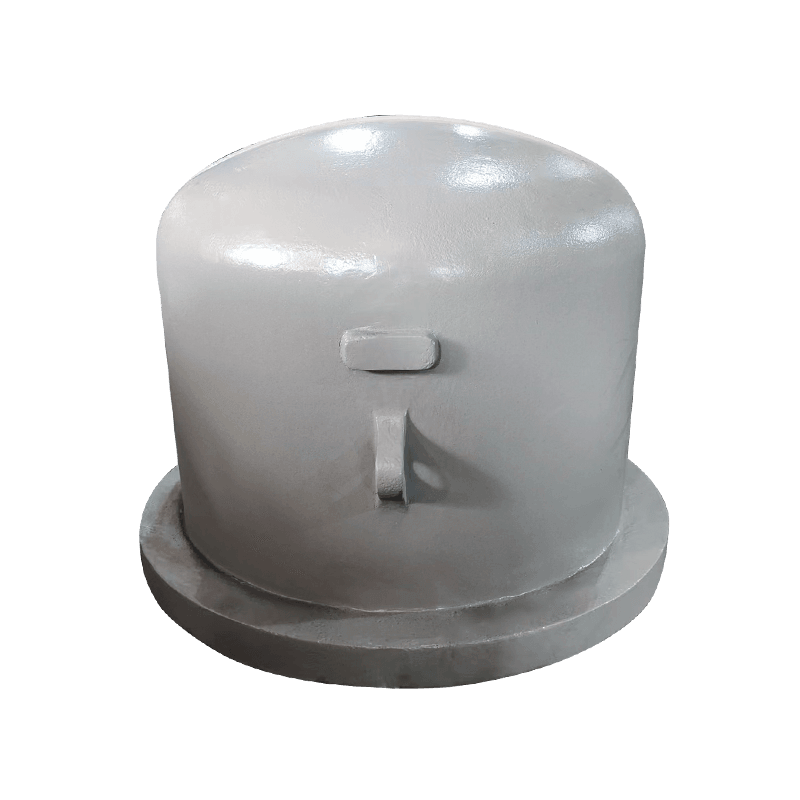
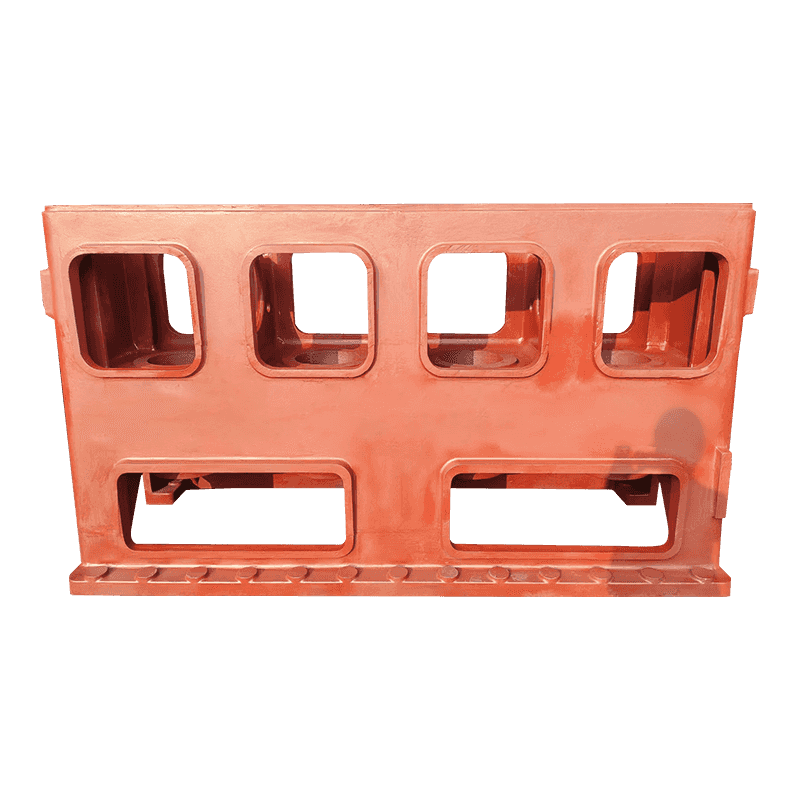
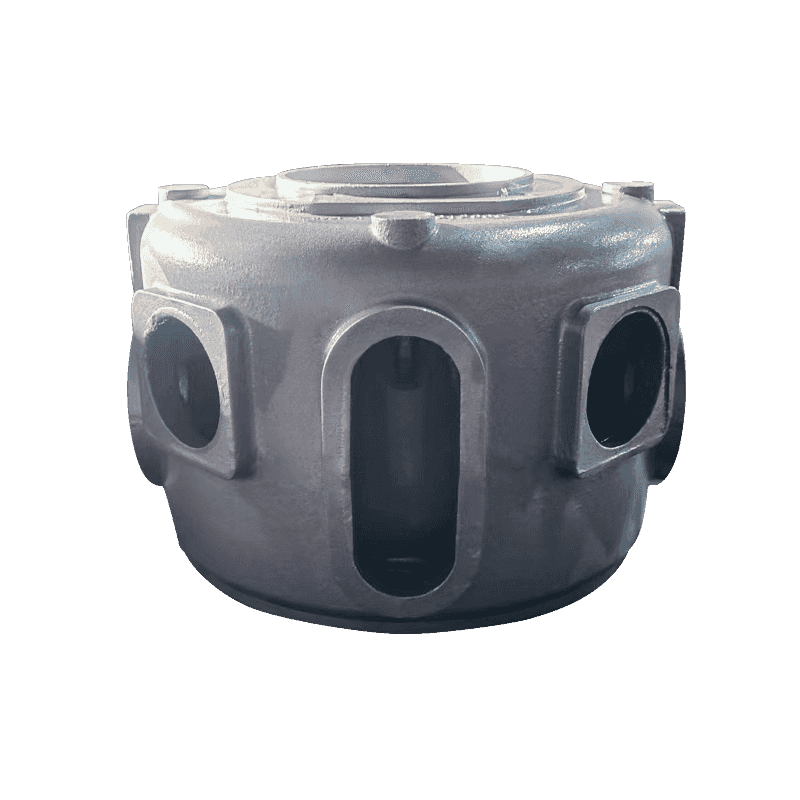
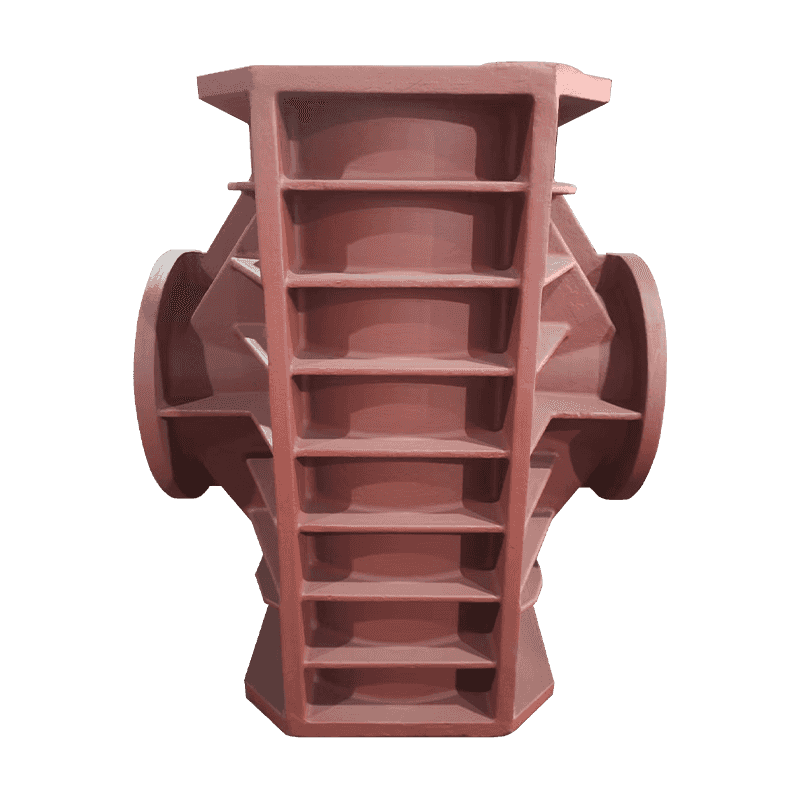
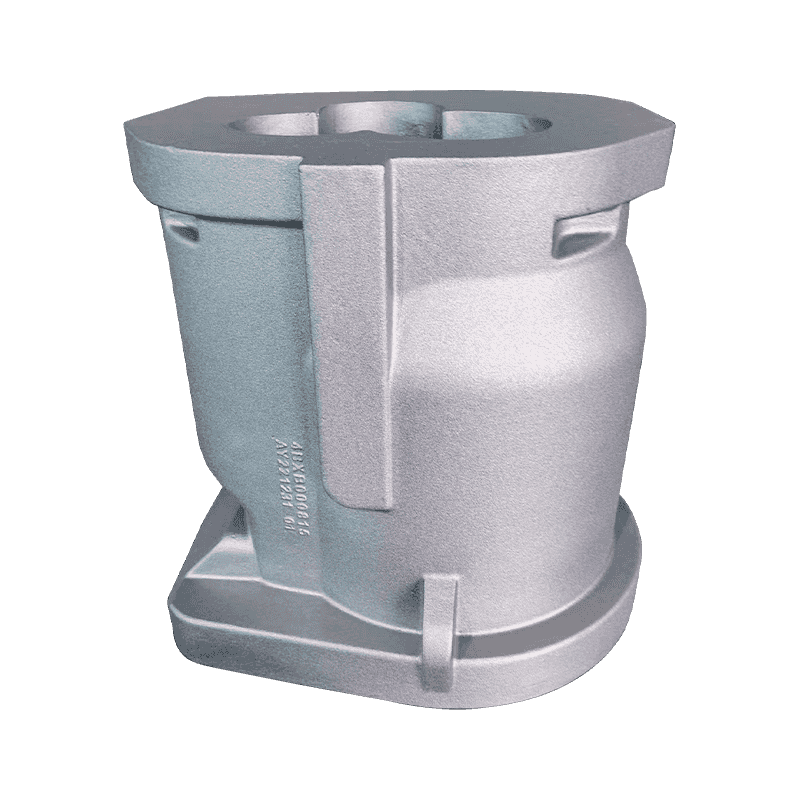
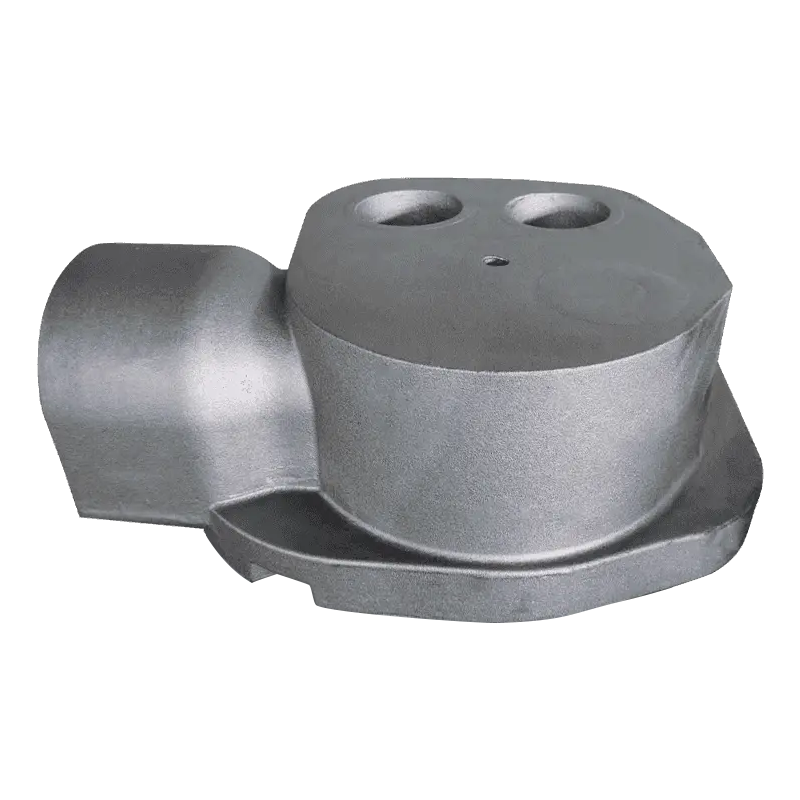
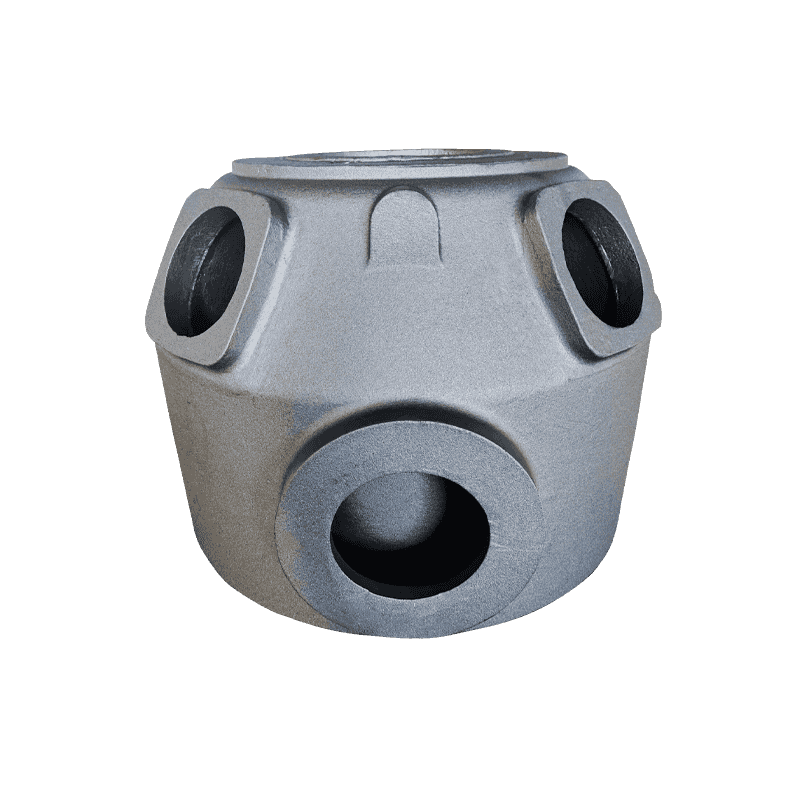
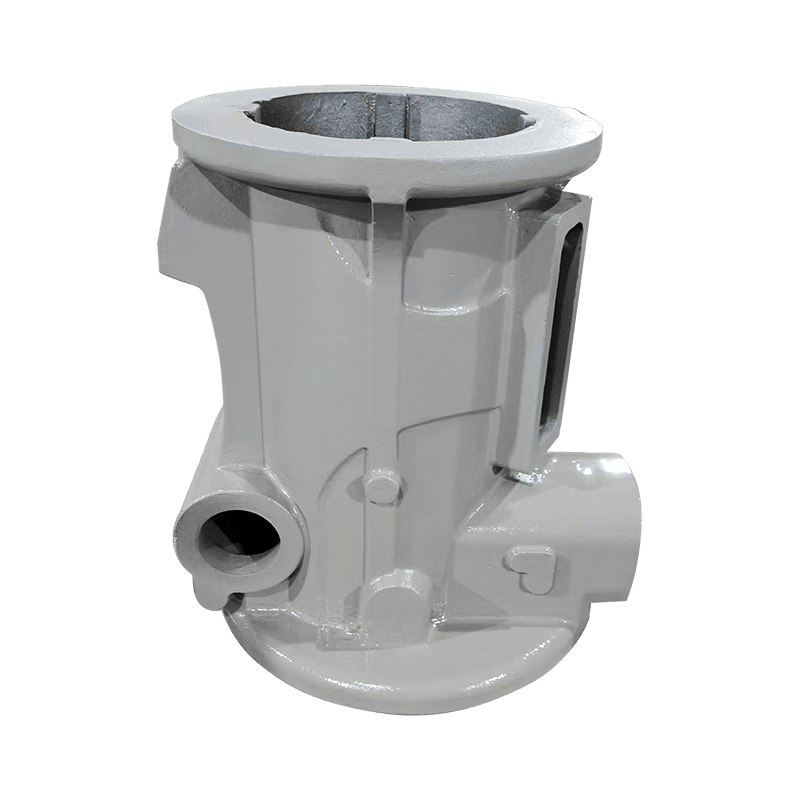
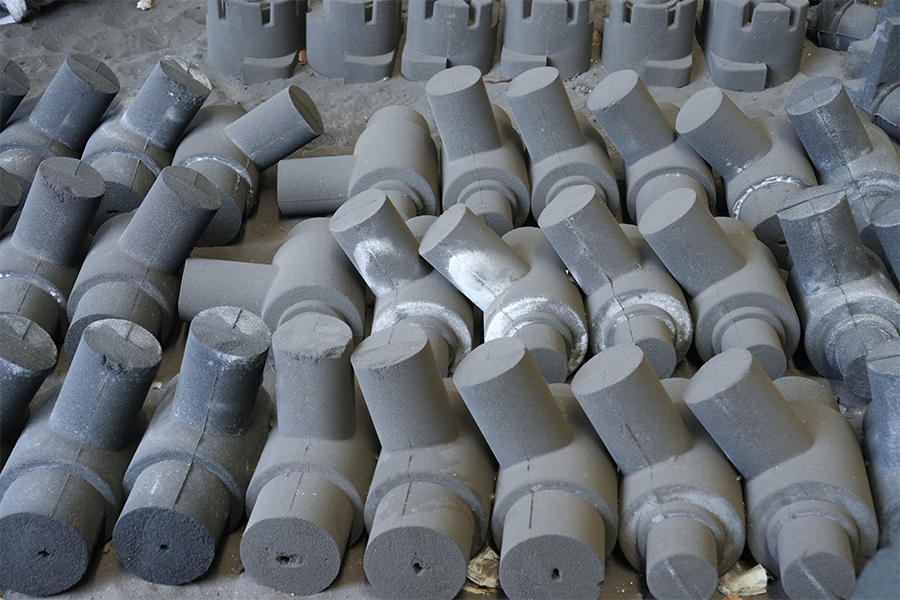
Piezas fundidas para compresores
Especializado en la producción y procesamiento OEM de varios tipos de piezas de hierro dúctil y piezas de hierro gris de alta calidad.
CONTÁCTANOS
Contamos con un equipo técnico de producción profesional que puede desarrollar y producir productos basados en dibujos o muestras proporcionadas por nuestros clientes.

Podemos producir piezas de hierro dúctil, piezas fundidas de hierro gris.

Tenemos una capacidad de producción anual de más de 20.000 toneladas, que puede satisfacer las necesidades de clientes con diferentes volúmenes de compra.

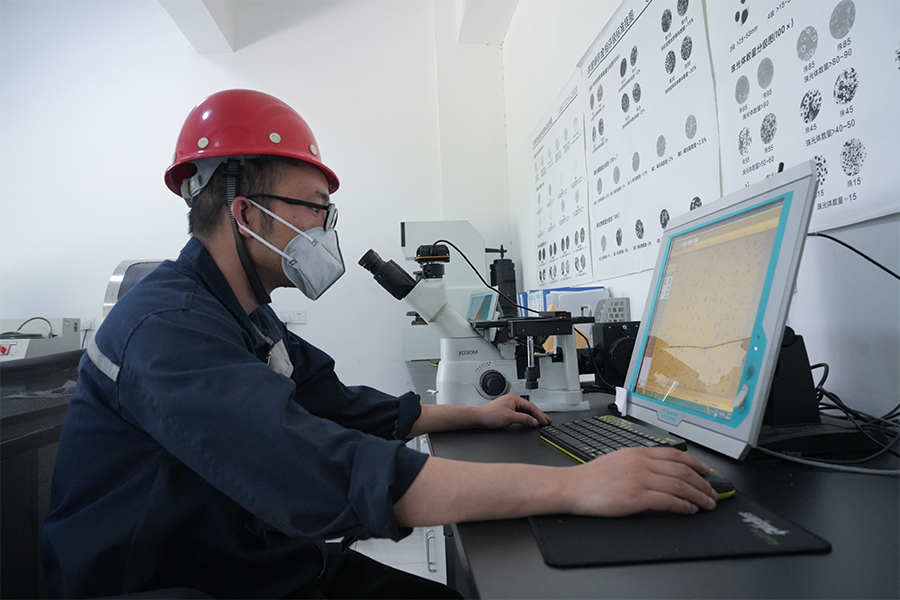
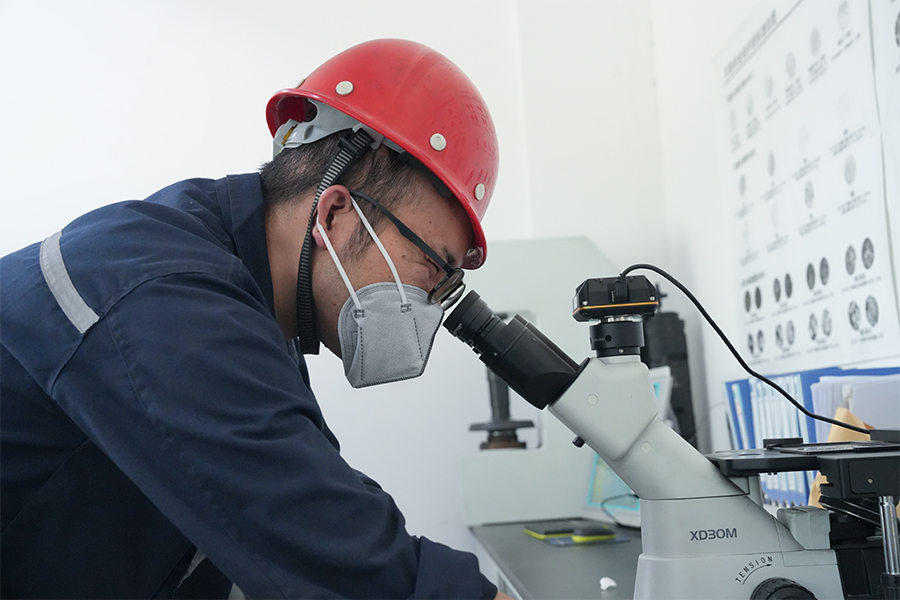
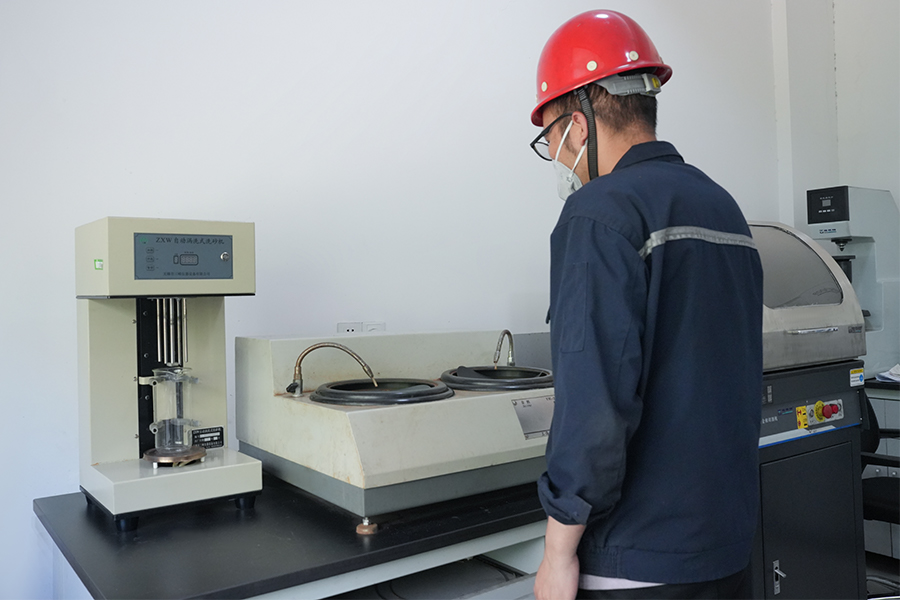
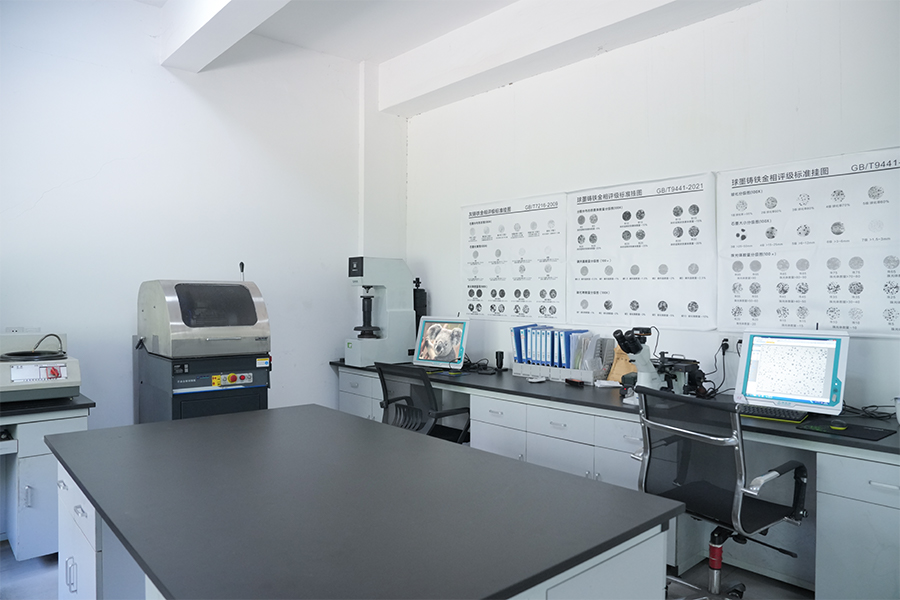
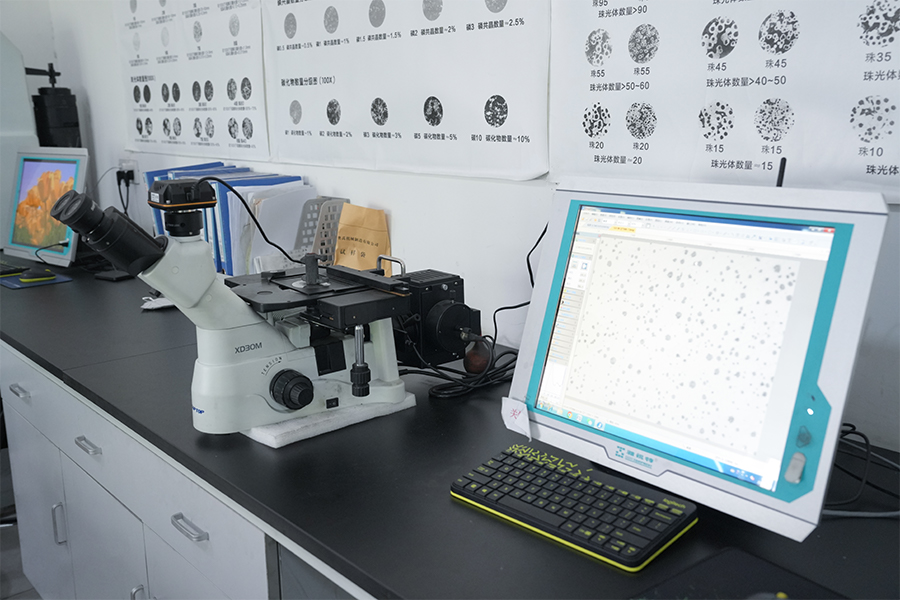
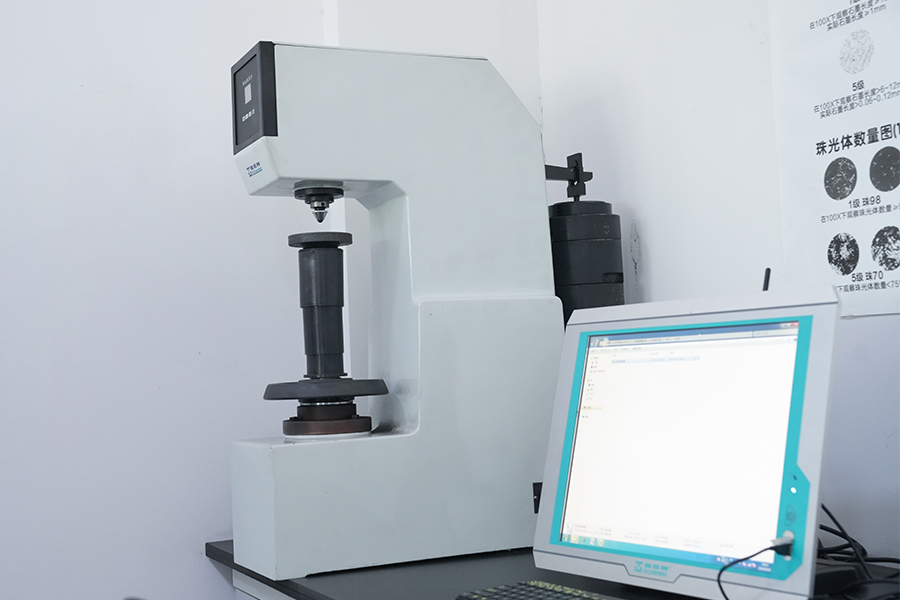
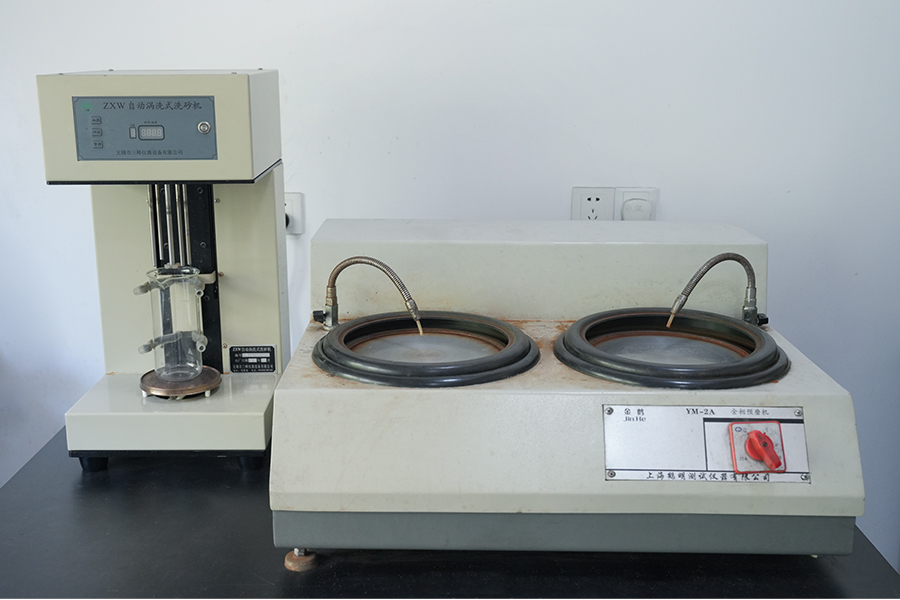
Contamos con nuestro propio laboratorio y equipos de prueba avanzados en la industria para garantizar la calidad del producto.
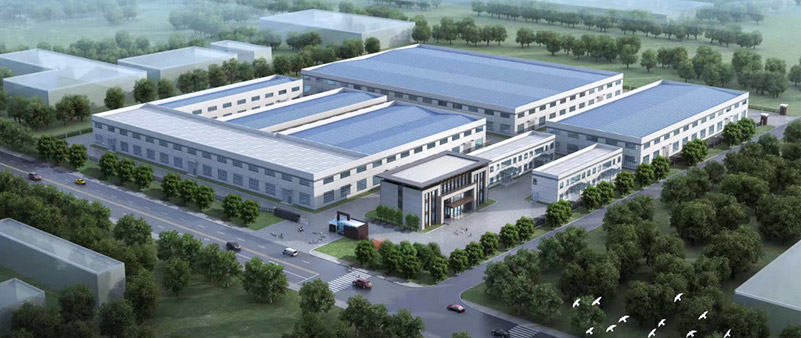
Haian Aoyu Machinery Manufacturing Co., Ltd. es
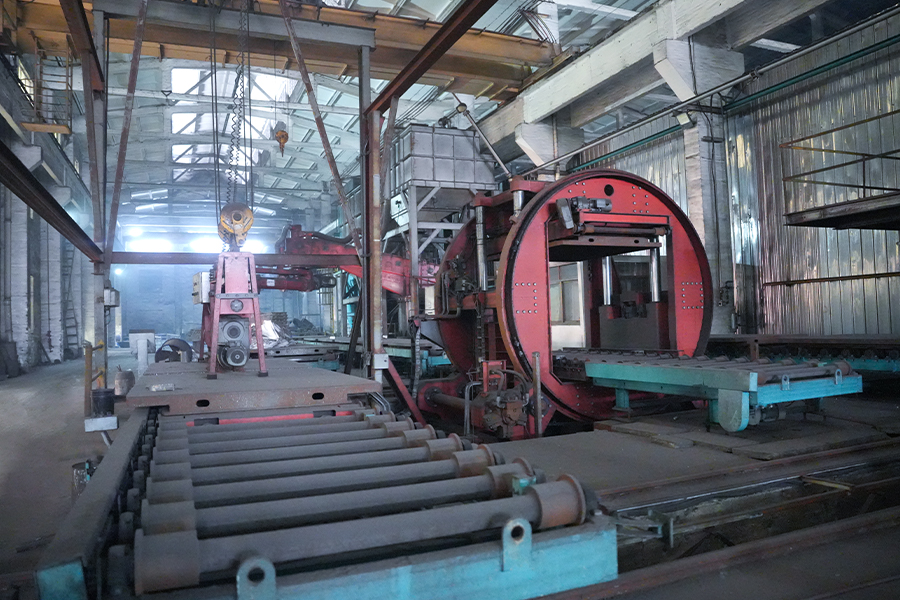
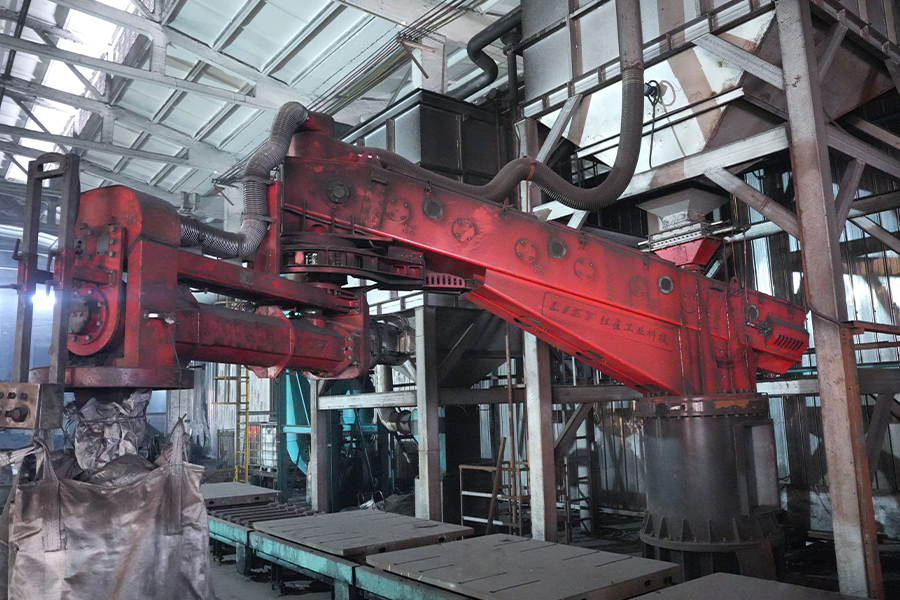
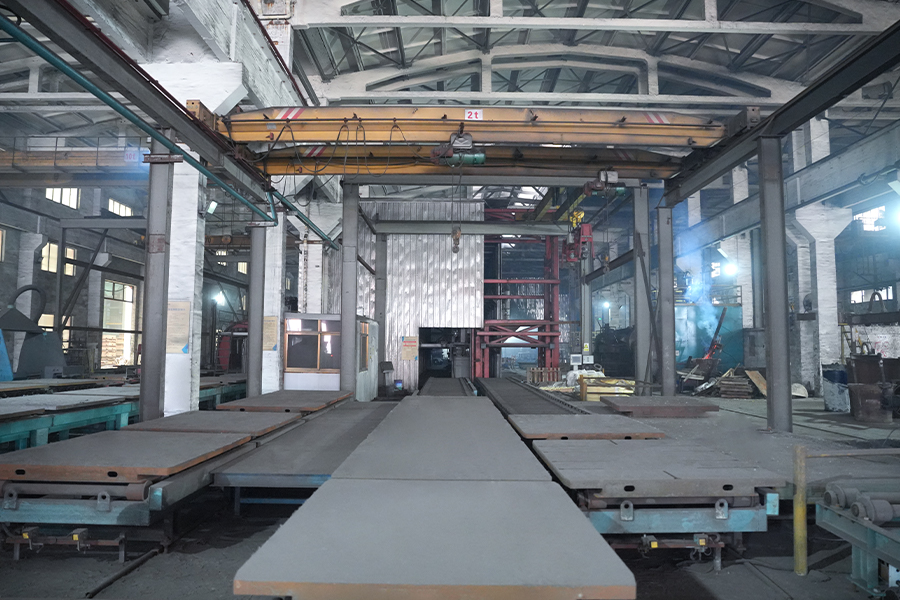
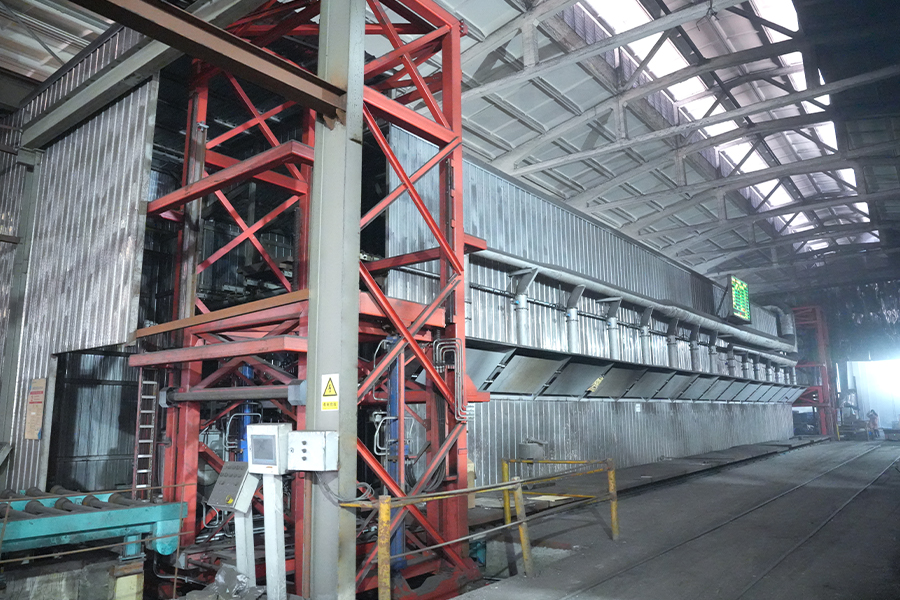
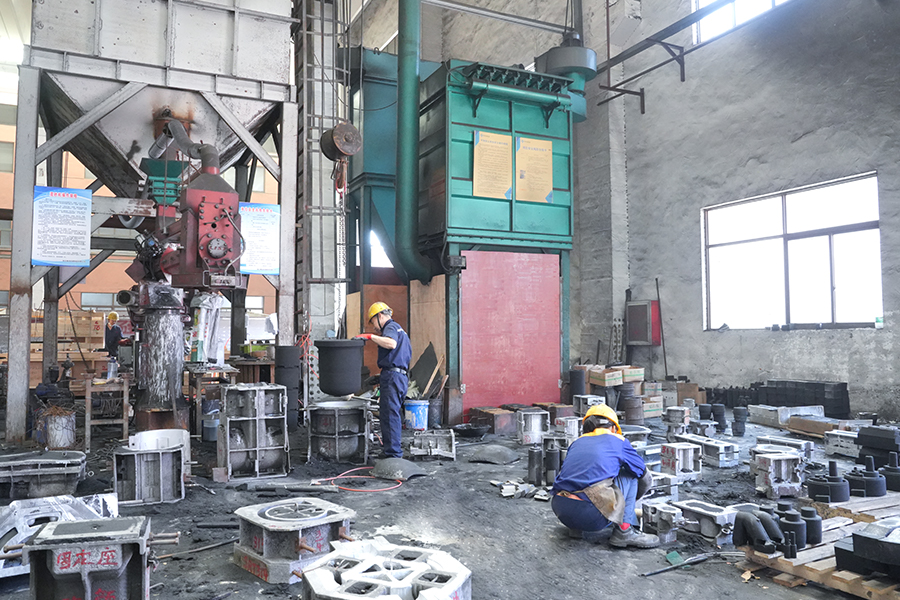
Producción y procesamiento de piezas de hierro fundido en fundición dúctil y hierro gris, el proceso de fundición es proceso de arena de resina de furano.
Viem másse especializa en la producción y procesamiento de diversos tipos de piezas de hierro dúctil y piezas de hierro gris de alta calidad, con activos totales de 200 millones de yuanes, cubriendo un área de 70 mu, un área de construcción de 30.000 metros cuadrados y una capacidad de producción anual de 20.000 toneladas de piezas fundidas. Campos cubiertos: compresores, válvulas, máquinas herramienta, cuerpos de bombas, energía eólica, piezas de ascensores, etc. Los productos se exportan a China, Taiwán, EE. UU., Alemania, Italia, Dinamarca, Suiza, Bélgica, España, Japón, etc.
Ver más

Experiencia en industria

Área de construcción

Empleados

Países de exportación
Compresores, máquinas herramienta, válvulas de bombas, maquinaria de ingeniería, etc.

Mecanizado de piezas fundidas de hierro dúctil : ¿Qué establece el costo por pieza? El grafito nodular hace que el hierro dúctil sea fuerte, resistente y digno de ser especificado. También hace que las astillas se vuelvan fibrosas, el calor sea persistente y la ventana de tolerancia sea más estrecha de lo que admiten la mayoría de los dibujos. El control de calidad y la fijación deciden más que cualquier catálogo encartado. Dos soportes de rodamientos, moldeados en la misma semana con el mismo patrón, pueden comportarse como dos materiales diferentes en una máquina. Se perfora limpiamente a 220 m/min. El otro desafila una esquina de la plaquita antes de que la herramienta alcance su profundidad total. El programa nunca cambió. Las piezas fundidas lo hicieron: una sección con mucho peso de perlita cerca de una contrahuella, una piel fría en una costilla delgada o un oscilación de 40 HBW a lo largo del lote. La metalurgia fija el techo, los accesorios fijan el suelo y los datos de corte sólo funcionan dentro de la ventana entre ellos. Por qué las máquinas de hierro dúctil son diferentes del hierro gris En el hierro gris, el grafito forma escamas que se asientan dentro de la matriz como miles de pequeños rompevirutas internos. Las virutas se cortan y el corte se siente ligero. El tratamiento con magnesio convierte el grafito en nódulos, que es lo que le da al hierro dúctil su resistencia y alargamiento, y también lo que elimina la rotura de viruta incorporada. En la máquina, el resultado es predecible: virutas más largas y fibrosas, mayores fuerzas de corte a la misma profundidad de corte y más calor retenido en el filo porque la viruta se lleva menos. La matriz alrededor de esos nódulos decide cómo se desgasta la herramienta. Ferrítico, alrededor de 170-210 HBW. Suave y gomoso; Borde acumulado, acabados embadurnados y dimensiones desviadas a baja velocidad. Perlítico, alrededor de 230-290 HBW. Abrasivo; El desgaste de flanco y de muesca toma el control, y la vida útil de la herramienta disminuye rápidamente a medida que aumenta la dureza. Estructura mixta as-cast. Un grado puede leer 200 HBW en una brida delgada y 250 HBW en una protuberancia pesada, simplemente porque la velocidad de enfriamiento difiere. Nodularidad y recuento de nódulos. Máquinas de grafito fino y de alto contenido consistentemente; El grafito grueso o degenerado se convierte en un problema de mecanizado mucho antes de que se convierta en un problema de resistencia. Dos piezas fundidas pueden llevar el mismo sello de grado y aun así diferir en 40 HBW. Esa diferencia nunca aparece en el dibujo. Aparece en la factura adjunta. Un detalle que vale la pena repetir: los finos de hierro dúctil no son inofensivos. El desbaste en seco produce un polvo fino rico en grafito, por lo que la extracción en el corte pertenece al proceso, no a la limpieza. Parámetros de corte que se mantienen en el taller Las cifras siguientes son puntos de partida para el carburo recubierto en una máquina rígida, no promesas. El hierro dúctil corta más rápido que el acero con bajo contenido de carbono y más lento que el hierro gris de la misma dureza, y la distribución dentro de un lote suele ser más amplia que la distribución entre grados. Parámetros iniciales para torneado de fundición dúctil con recubrimiento de carburo; ajuste la rigidez de la configuración, la geometría del inserto y la extensión de dureza medida del lote. Condición Dureza típica Velocidad de giro alimentar Notas Ferrítico, como fundido 170-210 HBW 220-300 m/min 0,25-0,40 mm/vuelta Rastrillo positivo agudo; Mantenga una profundidad de desbaste superior a 2 mm para que el borde permanezca debajo de la piel. Perlítico, como fundido 230-290 HBW 150-220 m/min 0,20-0,35 mm/vuelta Sustrato resistente con revestimiento de TiAlN o Al2O3; espere desgaste del flanco en lugar de astillamiento Austemplado o refrigerado 300-380 HBW 80-150 m/min 0,15-0,25 mm/vuelta CBN o cerámica de bigotes; La rigidez importa más que la velocidad. Corte interrumpido o piel pesada varía reducir en un 25-35% 0,15-0,25 mm/vuelta Rake negativo y un borde fuerte; Nunca deje que la herramienta permanezca en el corte. Mantenga la primera pasada debajo de la piel del yeso. Rozar una superficie fría es la forma más confiable de romper un borde. No busque terminar solo con alimento. En hierro dúctil, el acabado mejora más con la velocidad y el filo del borde que con un avance más ligero. Fresado: suba el corte donde lo permita la configuración, mantenga alto el avance por diente y elimine los finos en lugar de volver a cortarlos. Compruebe la dureza del lote entrante, no sólo del primer artículo. Un lote que ejecute 30 HBW por encima de la muestra anulará un programa probado en esa muestra. Ponga un rango de dureza en la orden de compra. Una banda de 170-230 HBW es tanto una instrucción de mecanizado como una instrucción metalúrgica, y es mucho más fácil llegar a un acuerdo antes de la fundición que discutir después de un problema de vida útil de la herramienta. Casting Skin, Chill y el primer pase Los uno o dos milímetros exteriores de una pieza fundida en arena no son el material para el que se seleccionó el inserto. Esa capa puede contener una zona enfriada por un moho frío, arena quemada, óxidos y pequeñas inclusiones. Quitarlo con una ligera pasada de acabado hace que la herramienta roce en lugar de cortar, y el roce destruye los bordes. Esté atento a los puntos duros cerca de las contrahuellas y las nervaduras delgadas. Pueden situarse muy por encima de la dureza del lote indicada. Si la misma mancha en todas partes chirría y se decolora, trátela primero como un problema de patrón y enfriamiento; cambiar la calidad del inserto solo mueve la falla unas cuantas piezas más tarde. Cepille sobre una superficie que se mecanizará de todos modos o especifique una almohadilla mecanizada como referencia. Soporte directamente debajo de cada abrazadera. El hierro dúctil es lo suficientemente dúctil como para saltar bajo una carga de sujeción y mantener esa deflexión hasta que se suelten las abrazaderas. Utilice soporte de tres puntos más gatos ajustables en bases y columnas largas, y verifique que no se balanceen antes de apretar nada. Áspero, suelte y luego termine. Si la pieza se mueve después del desbaste, ese movimiento pertenece al plan del proceso, no a una nota de retrabajo. Orificios, referencias y alojamientos que deben permanecer concéntricos La mayoría de los rechazos en las piezas fundidas mecanizadas de hierro dúctil son geométricos, no cosméticos. Un cuerpo de compresor une una cara de montaje, un orificio principal y varios asientos de eje. Indique que el orificio de una cara de fundición en bruto y la tolerancia con la que realmente está trabajando es la del patrón, no la de la máquina. La secuencia que se mantiene no es nada glamorosa: desbaste las caras de referencia, deje que la pieza fundida se asiente, luego termine el orificio y mecanice todos los asientos relacionados. La mayor resistencia del hierro dúctil permite a los diseñadores adelgazar las paredes en comparación con el hierro gris, lo que ayuda al peso y perjudica la estabilidad, porque una carcasa delgada se desvía al sujetarla y se relaja después del corte. La asignación para mecanizado es la otra mitad de esa conversación. Un margen demasiado pequeño obliga a realizar una pasada de frotamiento poco profunda; demasiado significa una operación de desbaste adicional y una mayor probabilidad de abrir la porosidad. Prácticos márgenes de mecanizado de una sola cara para hierro dúctil fundido en arena; Confirme el desgaste del patrón, el espesor de la sección y la operación de acabado. Tamaño de fundición (dimensión máxima) Subsidio de una sola cara Piezas típicas Hasta 150mm 2-3mm Cubiertas, carcasas pequeñas, pastillas mecanizadas 150-500 milímetros 3-5mm Cuerpos de bombas, carcasas de cojinetes, cuerpos de válvulas 500-1500 milímetros 5-8mm Cuerpos de compresores, bases de máquinas. Más de 1500 mm 8-12mm Columnas y grandes marcos. Marcos y columnas: donde la vibración marca el acabado Los fabricantes de máquinas herramienta eligen entre hierro gris y dúctil por razones que se manifiestan en el corte. El grafito en escamas en el hierro gris convierte la vibración en calor de manera efectiva, por lo que las camas y toboganes que deben permanecer silenciosos suelen ser de hierro gris. El grafito nodular cede parte de esa amortiguación pero aporta mayor resistencia y rigidez, razón por la cual las columnas y estructuras sometidas a cargas de flexión suelen ser de hierro dúctil. Para el maquinista, eso significa que una pieza fundida grande debe ser estable antes de que pueda ser precisa. El equilibrio térmico con el taller es tan importante como la sujeción: una columna mecanizada en desbaste en frío y acabada en caliente se moverá entre operaciones. El panorama más amplio de cómo La calidad de la fundición influye en la precisión del mecanizado. Vale la pena leerlo antes de congelar el dibujo. En la práctica: mecanice primero la cara de montaje, indique los asientos del carril desde ella y mantenga la pasada de acabado hasta que la pieza deje de moverse. En tolerancias estrictas, mida en dos días diferentes. Cuerpos de bombas y válvulas: espesor de pared y vías de fuga Las carcasas de las bombas y los cuerpos de las válvulas son límites de presión, por lo que un defecto oculto conlleva un alto precio. Un poro enterrado en una pared es un yeso; el mismo poro abierto por una barra de mandrinar es una pieza desechada con horas de mecanizado ya invertidas en ella. Dos hábitos reducen ese riesgo. Especifique un examen no destructivo de los límites de presión antes del mecanizado en lugar de después, porque la radiografía o las pruebas ultrasónicas en una pieza fundida en bruto cuestan mucho menos que una pieza terminada con una cara de sello supurante. Y ponga planitud y paralelismo en el dibujo de las caras de las bridas y los orificios del sello, ya que las tolerancias de dimensiones generales rara vez controlan la característica que realmente tiene fugas. El hierro dúctil gana su lugar aquí al tolerar golpes de ariete, ciclos térmicos y picos de presión que agrietarían un material más frágil. La consecuencia del mecanizado es simple: las caras del sello y los círculos de pernos deben mantener su geometría después de la prueba hidráulica, no solo en el banco. Qué resolver antes del primer corte El mecanizado confiable de piezas fundidas de hierro dúctil es más un hábito de compra que un secreto de herramientas. Coloque estos puntos en el pedido y el taller dejará de adivinar: Un grado más un rango de dureza, con la ubicación de la prueba indicada. Margen de mecanizado por característica, no una cifra general. Definición de referencia y si la referencia es fundida o mecanizada. Criterios de aceptación de porosidad en superficies de presión y sellado. Homologación de muestra que incluye mapa de durezas de pieza seccionada. La recompensa: cuando se controla la distribución de la dureza y se acuerdan los datos de referencia, el hierro dúctil se maquina a velocidades predecibles con una vida útil predecible. La variable que queda es la que elegiste dejar abierta. Haian Aoyu Machinery Manufacturing produce piezas fundidas de hierro dúctil y gris para fabricantes de compresores, bombas, válvulas y máquinas herramienta, con aproximadamente 20.000 toneladas de capacidad de fundición anual y experiencia en exportación en Europa, Japón y América del Norte; puedes revisar el alcance completo del casting detrás de estas piezas antes de colocar un dibujo en el escritorio de un proveedor. .article-section{background:#f6f5f2;color:#232a33;padding:34px 7% 22px;line-height:1.7;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;}.article-section .article-section{border-top:1px solid rgba(35,42,51,0.07);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .deck{font-style:italic;letter-spacing:0.01em;color:#4a5560;border-left:2px solid #c4ccd4;padding-left:16px;margin-bottom:20px;}.article-section blockquote{margin:18px 0 20px;padding:16px 20px;border-left:2px solid #a8b2bd;background:rgba(255,255,255,0.55);font-size:17px;font-style:italic;color:#3c4550;}.article-section .callout{margin:0 0 20px;padding:16px 18px;border-left:3px solid #b9c2cc;background:rgba(255,255,255,0.6);border-radius:2px;}.article-section .callout p:last-child{margin-bottom:0;}.article-section .callout-info{border-left-color:#7c9dc4;background:rgba(124,157,196,0.08);}.article-section .callout-warning{border-left-color:#c9a05a;background:rgba(201,160,90,0.10);}.article-section .callout-success{border-left-color:#7fae8b;background:rgba(127,174,139,0.10);}.article-section strong{font-weight:600;color:#1c2430;}.article-section a:not([data-product-card]){color:#2f5d8a;text-decoration:none;border-bottom:1px solid rgba(47,93,138,0.35);}.article-section a:not([data-product-card]):hover{border-bottom-color:#2f5d8a;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Precisión Fundición de hierro dúctil : Qué decide si se envía un lote La carcasa de un compresor puede llevar un certificado de material perfecto y aun así ser desguazada en el centro de mecanizado. La calidad era correcta, la nodularidad era correcta y la pieza fundida seguía siendo la pieza equivocada. Esa brecha entre una pieza fundida compatible y una pieza útil es donde se ganan o se pierden la mayoría de los proyectos de hierro dúctil. Una cotización suele llegar con tres números: calidad, peso y precio por kilogramo. Ninguno de los tres decide si el proyecto funciona. Lo que decide es si el espesor de la pared permanece donde dice el dibujo, si el margen de mecanizado es consistente de una pieza a otra y si la primera configuración del dispositivo produce piezas en lugar de un informe de desechos. Así que la pregunta útil no es qué fundición es más barata. Se trata de qué fundición puede cumplir con las tres o cuatro características de las que depende su proceso de mecanizado, en el volumen que realmente solicita. Todo lo que sigue se deriva de eso. Lo que realmente significa la precisión en el hierro dúctil Precisión is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another. Control metalúrgico: nodularidad de aproximadamente el 85 por ciento o mejor en la sección que le interesa, un recuento de nódulos estable y una proporción de ferrita a perla que coincide con el rango de dureza del dibujo. Control dimensional: posición repetible de las caras mecanizadas en relación con un dato elegido, no simplemente una generosa tolerancia de longitud total. Solidez interna: sin porosidad por contracción en secciones que soportan carga, mantienen presión o son perforadas y roscadas. La segunda y tercera capa es donde las cotizaciones divergen. Dos fundiciones pueden cotizar 500-7 y verter hierro limpio, pero entregar piezas que se comportan de manera diferente en una línea de mecanizado, porque una controla el espesor de la carcasa en un cilindro de pared delgada y la otra lo trata como una variable que se autoordena. No se compra hierro por kilos. Estás comprando la distancia entre la superficie de fundición y el primer corte que realiza tu maquinista. Elija la calificación después de medir la sección Las propiedades publicadas provienen de barras de prueba estándar, no de su parte. El tamaño de la sección determina la lentitud con la que se enfría el metal y la velocidad de enfriamiento determina la cantidad de perlita que termina en la matriz. Por lo tanto, una calidad elegida a partir de una hoja de datos puede comportarse de manera diferente una vez que se vierte en un cubo de 60 mm. Propiedades mínimas indicativas para grados comunes de hierro dúctil; Los valores alcanzados dependen del tamaño de la sección, la aleación y el tratamiento térmico. Grado ISO 1083 Equivalente a ASTM A536 Resistencia a la tracción 0,2% de rendimiento Elongación Piezas típicas 400-15 60-40-18 400 MPa 250MPa 15% Cuerpos de bomba, carcasas de válvulas, cubiertas. 500-7 65-45-12 500MPa 320MPa 7% Asientos de cojinetes, asientos de rotores, cárteres 600-3 80-55-06 600MPa 370 MPa 3% Bases de máquinas, columnas, soportes de carga. 700-2 100-70-03 700MPa 420MPa 2% Insertos y guías de desgaste crítico Se siguen dos consecuencias. Si una sección pesada requiere 600-3, espere una conversación sobre aleación o tratamiento térmico, porque la sección en sí va en contra del objetivo. Y el alargamiento es el número que los compradores tienden a omitir; a menudo es el que predice cómo se comporta una pieza fundida cuando un ajuste a presión o un ciclo térmico la empuja. Arena recubierta, arena de resina, arena verde: combine el proceso con la característica La ruta de moldeo establece la tolerancia alcanzable, el acabado de la superficie y el costo de las herramientas antes del primer vertido. Elegirlo tarde es caro, porque cambiar de ruta normalmente implica nuevos patrones. Arena verde: costo de patrón más bajo y buena economía para piezas medianas y grandes en volumen constante; Las paredes delgadas y los núcleos internos afilados necesitan un margen adicional. Arena aglomerada con resina (sin horneado): un punto medio sólido para lotes medianos, con mejor estabilidad dimensional que la arena verde y herramientas flexibles. Arena recubierta (cáscara): la opción habitual para piezas de pared delgada y alta repetibilidad, como los cilindros de compresores, donde la consistencia de la pared importa más que el precio del patrón. Tratamiento térmico: no es un proceso de moldeo, pero forma parte de la misma decisión, ya que la normalización o alivio de tensiones cambia tanto la dureza como el comportamiento dimensional después del mecanizado. Las afirmaciones de tolerancia necesitan una clase, no un adjetivo. Un proveedor que dice "tenemos un milímetro" está describiendo una sola característica. Pregunte qué grado de tolerancia se aplica a la característica específica en la que se ubica su dispositivo. Dónde se asientan estas piezas fundidas dentro de la máquina terminada Las piezas son más fáciles de especificar según el trabajo que realizan, porque así es como se escriben los criterios de aceptación en primer lugar. Piezas fundidas para compresores El trabajo del compresor se reduce al sellado, la alineación y la gestión del aceite. Los asientos de los cojinetes, los asientos del rotor, los cárteres, los cilindros, los asientos de escape y los depósitos de aceite fallan de manera diferente: un asiento demasiado blando se desgasta, una pared del cilindro que se desplaza pierde compresión, un cárter que se deforma no aguantará la precarga del cojinete. como tu Equilibra la fuerza y la resistencia al desgaste. en el asiento de un rodamiento es un ejemplo típico de una decisión que debe tomarse en la etapa de fundición, no después del mecanizado. Piezas fundidas para bombas y válvulas. Las bombas de flujo axial, los cuerpos de bomba, las cubiertas de bomba dobles, los cuerpos de válvulas de bombas de pistón y los discos de bomba suelen ser estancos a la presión o de flujo crítico. En este caso, la prueba de aceptación suele ser una prueba de fugas más una verificación del espesor de la pared, lo que significa que el control de la porosidad es más importante que la resistencia a la tracción. Piezas fundidas de máquinas herramienta Las bases y columnas son el caso contrario: piezas pesadas y silenciosas cuyo valor real es la rigidez y la estabilidad dimensional durante años de servicio. El alivio de tensiones y la uniformidad de la sección son más importantes que una estricta tolerancia lineal. Qué verificar antes de aprobar una muestra Una muestra del primer artículo demuestra lo que una fundición puede hacer una vez. La aprobación debe referirse a lo que puede hacer en cada momento. Seis elementos soportan la mayor parte del peso: Nodularidad medida en una sección cortada de la propia pieza, no solo de una barra de prueba fundida por separado. Un informe dimensional referenciado a los mismos datos que utiliza su dispositivo, con la clase de tolerancia indicada explícitamente. Espesor de la pared en la sección más delgada, medido en al menos tres partes del mismo vertido. La dureza varía en todo el lote, ya que una extensión mayor que aproximadamente 30 HB generalmente indica un enfriamiento o tratamiento térmico desigual. Un control de solidez en secciones portantes o estancas, mediante pruebas ultrasónicas o mediante seccionamiento de una pieza de sacrificio. Trazabilidad desde el número de calor hasta la fecha de vertido y el lote de tratamiento térmico, de modo que un problema encontrado más tarde se pueda reducir rápidamente. Si esos seis artículos aparecen en el informe del primer artículo sin ser solicitados dos veces, tiene la mayor parte de lo que necesita para realizar un pedido repetido con confianza. Las piezas fundidas que se compran únicamente basándose en el precio son las más caras. Un precio unitario dos por ciento más bajo rara vez sobrevive a una ejecución de remecanizado, a un lote de reemplazo enviado por vía aérea o a una línea de ensamblaje estancada. Lo que realmente mueve el precio El precio unitario es el último número a considerar, porque se compone de otros seis. Amortización de patrón y caja de núcleos, repartida por el tamaño del lote. Margen de mecanizado: 3 mm adicionales en una cara grande equivalen a peso real, metal real y tiempo de corte real. Ruta metalúrgica: aleación y tratamiento térmico necesarios para alcanzar una ley en una sección pesada. Alcance de la inspección: los informes dimensionales, las pruebas ultrasónicas y las muestras seccionadas añaden costos y reducen el riesgo. Tasa de desperdicio en piezas de paredes delgadas, donde la arena recubierta tiende a recuperar su costo de herramientas. Manipulación de embalaje y exportación de piezas con paredes delgadas y caras mecanizadas acabadas. Un comprador que comprenda esos seis puede negociar con hechos. Un comprador que compara sólo la cifra por kilogramo está negociando con un número que controla la fundición. Precisión ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them. Luego trabaje en el orden correcto: ubíquelo en la referencia de mecanizado, regrese a la fundición y deje que siga el proceso de nivelación y moldeado. Esa orden rara vez falla. .article-section{background:#faf8f5;color:#2c2a27;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;font-size:16px;line-height:1.8;padding:40px clamp(20px,6vw,88px);letter-spacing:0.005em}.article-section.article-intro{background:#f6f3ee;padding-top:56px}.article-section.article-outro{background:#f6f3ee;padding-bottom:56px}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px}.article-section p{font-size:16px!important;margin-bottom:12px}.article-section .title-display{font-family:Georgia,"Times New Roman",serif;font-size:clamp(30px,4vw,44px);font-weight:700;line-height:1.18;letter-spacing:-0.02em;color:#1d1b19;margin-bottom:20px!important}.article-section .lede{font-family:Georgia,"Times New Roman",serif;font-size:20px!important;line-height:1.65;color:#4a463f;margin-bottom:22px}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px}.article-section blockquote{margin:24px 0;padding:18px 26px;border-left:2px solid #b99a6b;background:#f2ede5;color:#3b3833;font-family:Georgia,"Times New Roman",serif;font-style:italic;font-size:18px;line-height:1.7}.article-section table{display:table!important;border-collapse:collapse;width:100%;margin:22px 0 10px}.article-section thead{display:table-header-group!important}.article-section tbody{display:table-row-group!important}.article-section tr{display:table-row!important}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;text-align:left;background:#f4f1ec;font-size:15px;vertical-align:top}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;text-align:left}.article-section .note{padding:16px 22px;margin:20px 0;border-left:3px solid #b9c4cf;background:#eef2f5}.article-section .note p{font-size:15px!important;color:#3a3f44;margin-bottom:0}.article-section .note-warning{border-left-color:#c8a068;background:#f7f1e7}.article-section .note-success{border-left-color:#8ea98a;background:#eef3ec}.article-section .note-danger{border-left-color:#bf8b84;background:#f7eeed} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Metalurgia de fundición y abastecimiento. Piezas de fundición de hierro dúctil tratadas térmicamente: la matriz que usted especifica es la pieza que obtiene Los nódulos de grafito hacen que el hierro dúctil sea dúctil. La matriz que los rodea decide qué tan fuerte, dura y dimensionalmente estable es la pieza terminada, y el tratamiento térmico es la única palanca práctica que tiene una fundición sobre ella. El cárter de un compresor pasa la inspección entrante a 205 HB, cómodamente dentro del rango del dibujo. Tres semanas más tarde, una pieza idéntica de las siguientes máquinas de vertido con diferentes virutas desgasta las herramientas al doble de velocidad y se sale del accesorio con un orificio del rodamiento distorsionado. La química no ha cambiado, la nota del dibujo aún exige una condición normalizada y la lectura de dureza es solo unos pocos puntos diferente. Lo que cambió fue el enfriamiento: el segundo lote se enfrió más rápido después de la sacudida, por lo que una mayor parte de su matriz terminó como perlita. Ése es todo el argumento para tratar el tratamiento térmico como una especificación del material en lugar de un paso de acabado. La química fija el techo en fundición dúctil; la matriz decide lo que realmente recibes. Lo que sigue cubre lo que cada tratamiento común hace en la matriz, qué tratamiento se adapta a cada pieza y cómo escribir un requisito que una fundición pueda medir y certificar. Qué cambia el tratamiento térmico y qué no puede cambiar El hierro dúctil es dúctil porque su grafito fue tratado con magnesio o una tierra rara antes de la fundición, por lo que se solidificó en forma de nódulos en lugar de escamas. Los nódulos despuntan la punta de la grieta que una lasca afilaría, y esa geometría sobrevive a todo tratamiento térmico normal. El sobrecalentamiento por encima de aproximadamente 1000 °C comienza a dañarlo, razón por la cual las ventanas de tratamiento no son abiertas. Lo que sí controla el tratamiento térmico es la matriz, el metal entre los nódulos. Cuatro condiciones cubren casi todo el trabajo comercial: Ferrita: suave, mecanizable, de alta elongación y matriz de grados totalmente recocidos. Perlita: carburo laminar y ferrita, más fuerte y dura con alargamiento reducido. Martensita templada: producida por enfriamiento y revenido, la condición común más dura. Ausferrita: ferrita acicular con austenita retenida, producida por austemperado y base de los grados ADI. El segundo trabajo es aliviar el estrés. Una pieza fundida se enfría de manera desigual en el molde, y la sacudida, el rectificado y el mecanizado en desbaste generan más tensión. Mantenida a 550-650 °C y enfriada lentamente, una pieza se relaja sin que su matriz cambie en absoluto, lo que es más importante para una base de máquina grande que cualquier ganancia en resistencia a la tracción. Cinco tratamientos y el material que produce cada uno Los tratamientos normalmente se especifican por su nombre, pero el nombre es una abreviatura de una matriz y un rango de propiedades. Los rangos siguientes son realistas para calidades estándar en tamaños de sección normales. Rangos de propiedades típicos para grados estándar de hierro dúctil después de cada tratamiento; Los valores reales dependen del espesor de la sección, la química y el control del proceso. Tratamiento matriz Resistencia a la tracción Dureza Elongación Piezas típicas Alivio del estrés Sin cambios Como elenco Como elenco Como elenco Bases de máquinas, columnas, marcos pesados. recocido completo Ferrita más nódulos 400–500 MPa 130-180 HB 12-18 % Cuerpos de bomba, carcasas, cubiertas. normalizar Perlita, a menudo 70 % o más 650–750 MPa 230–270 HB 3–6 % Cárteres, asientos de cojinetes, asientos de rotor Apagar y templar martensita templada 800–1000 MPa 250–330 HB 2-5 % Piezas de desgaste, engranajes, seguidores de levas. austemper ausferrita 800–1400 MPa 270–400 HB 1–10 % Piezas de alto desgaste y alta fatiga. Junto a esa tabla pertenecen dos advertencias. La velocidad de enfriamiento depende del espesor de la sección, por lo que el mismo calor del hierro puede terminar con un acabado ferrítico en una pared de 100 mm y perlítico en una nervadura de 12 mm. Y las conversiones de dureza a tracción sólo se mantienen cuando la matriz es uniforme; en una fundición mixta de ferrita y perlita, 200 HB puede describir dos materiales bastante diferentes. La dureza es una medida local. Una lectura Brinell describe la zona debajo del penetrador, no la pieza fundida. Para piezas pesadas o de sección mixta, indique dónde se mide la dureza y cuántas piezas por lote se verifican, y tome las propiedades mecánicas de un cupón de prueba moldeado por separado. Hacer coincidir el tratamiento con la pieza Las calificaciones de los dibujos a menudo se heredan de proyectos más antiguos. Vale la pena comparar el tratamiento con lo que realmente hace la pieza en servicio. Bases y columnas de máquinas herramienta Se trata de estructuras, no de superficies de desgaste, por lo que la propiedad que importa es la estabilidad dimensional después del mecanizado en lugar del grado de resistencia. Las bases pesadas comúnmente se alivian de tensión dos veces, una después del desbaste y otra después del mecanizado en desbaste. Saltarse el segundo relieve es una razón frecuente por la que una máquina mantiene la geometría durante un mes y luego se desvía. El desgaste de la superficie es una cuestión aparte, y dónde las guías soportan carga, Tratamiento térmico de piezas fundidas de máquinas herramienta. Puede aumentar la dureza de la superficie sin cambiar el grado a granel. Carcasas de compresores, cárteres y asientos de cojinetes Las piezas del compresor se encuentran en un régimen diferente. Un cárter soporta vibraciones y el asiento de un cojinete soporta una carga giratoria, por lo que la fuerza y la resistencia al desgaste importan más que la estabilidad, y la opción habitual es normalizar o templar y revenir. al otro lado la gama de piezas fundidas para compresores Por ejemplo, los cárteres y los asientos de los cojinetes generalmente se comercializan en condiciones de tratamiento térmico en lugar de fundidos. Cuerpos de bombas y válvulas Los cuerpos de bomba y los cuerpos de válvulas son límites de presión. Necesitan estanqueidad a la presión, caras de sellado mecanizables y suficiente alargamiento para sobrevivir a la manipulación y las pruebas hidrostáticas, razón por la cual la condición ferrítica recocida es común aquí. La dureza no es el objetivo; una matriz suave y uniforme se mecaniza más rápido y sella de manera más predecible. Redactar un requisito que pueda certificarse Una nota de dibujo que diga tratado térmicamente o endurecido no se puede verificar y no se cotizará de manera consistente. Seis ítems convierten un tratamiento en una especificación. Grado y norma, como EN-GJS-500-7 a EN 1563 o 80-55-06 a ASTM A536, junto con el tratamiento que lo produce. Una banda de dureza con una ubicación de medición, expresada como un rango en lugar de un objetivo único. Pruebe el tipo y la posición del cupón, por ejemplo, un bloque de quilla o un bloque en Y moldeado por separado de la pieza. Límites de microestructura: porcentaje de nodularidad, tamaño del grafito y fracción aceptable de ferrita o perlita. Un requisito de alivio de tensión siempre que la pieza se mecanice con tolerancias estrictas. Condición de entrega: fundido, granallado, libre de tensiones, mecanizado en bruto o acabado. El certificado describe un cupón. Las propiedades certificadas según ASTM A536 o EN 1563 provienen de un cupón de prueba emitido por separado. Son una declaración sobre el hierro y el tratamiento, no una garantía sobre la sección de la pared alrededor del orificio del rodamiento. Si una zona es importante, especifique una verificación de dureza en esa zona. Modos de falla que vale la pena diseñar La mayoría de los problemas del tratamiento térmico son problemas de geometría y sección mucho antes de que sean problemas del horno. Apague el agrietamiento en las esquinas internas afiladas y los cambios abruptos de sección, reducidos mediante filetes y radios generosos. Distorsión durante el enfriamiento, peor en partes largas, delgadas o asimétricas. Puntos blandos causados por segregación o microcontracción, que responden de manera desigual al endurecimiento. Superficies descarburadas o incrustadas tras el recocido en atmósfera no controlada, que aparecen posteriormente como variación del mecanizado. Austemperado excesivo, que cambia la fuerza por austenita retenida que puede transformarse bajo carga. Diseñar la pieza para el tratamiento. Una pieza fundida con una pared de 6 mm junto a un cubo de 60 mm no se enfriará de manera uniforme y ninguna cantidad de tiempo de horno la hará uniforme. Si el dibujo exige dureza total, el espesor de la sección debe permitirlo. Antes de liberar la orden de compra Estas preguntas deciden si el primer artículo coincide con el décimo. ¿Qué estándar y calificación aparecerán en el certificado? ¿Dónde se mide la dureza y en cuántas piezas fundidas por lote? ¿El cupón de prueba se emite por separado? ¿Lo dice el certificado? ¿Qué distorsión es aceptable después del tratamiento? ¿Se aliviará nuevamente el estrés del proveedor después del mecanizado en desbaste? ¿Qué ventana de proceso se utiliza y cómo se registra para su trazabilidad? El tratamiento térmico no es una operación de acabado atornillada a una pieza fundida; es el paso que convierte un vertido en un material. Decida la matriz a partir de lo que hace la pieza, escriba el requisito en términos que un laboratorio pueda medir y trate el certificado como evidencia de un cupón en lugar de una promesa sobre la fundición. Los proveedores que controlan los tiempos de sacudida y enfriamiento tienden a responder estas preguntas sin dudarlo, porque ahí es donde realmente comienza la mayor variación en las piezas fundidas de hierro dúctil tratadas térmicamente. .article-section{background-color:#f7f5f2;color:#2b2a28;padding:64px 8vw;font-family:-apple-system,BlinkMacSystemFont,"Segoe UI",Roboto,"Helvetica Neue",Arial,sans-serif;line-height:1.75;} .article-section:nth-of-type(even){background-color:#f3f1ee;} .article-section .kicker{font-size:12px;letter-spacing:0.24em;text-transform:uppercase;color:#9c8f7d;font-weight:600;margin-bottom:18px;} .article-section .display-title{font-size:clamp(28px,4.2vw,44px);line-height:1.18;font-weight:700;letter-spacing:-0.02em;color:#1c1a17;margin-bottom:20px;} .article-section .deck{font-size:clamp(17px,1.6vw,20px);line-height:1.6;color:#5d574e;margin-bottom:32px;} .article-section blockquote{margin:0 0 24px 0;padding:22px 26px;background-color:#efeae2;border-left:3px solid #bfae94;color:#38332c;font-size:17px;font-style:italic;line-height:1.7;} .article-section .callout{padding:18px 22px;margin:0 0 22px 0;border-left:3px solid #cfcfcf;background-color:#f1f1ef;} .article-section .callout-label{font-size:12px;letter-spacing:0.16em;text-transform:uppercase;font-weight:700;margin-bottom:8px;} .article-section .callout-body{font-size:15px;line-height:1.7;color:#3a3a38;} .article-section .callout-info{background-color:#eff2f5;border-left-color:#a3b6c4;} .article-section .callout-info .callout-label{color:#5a7183;} .article-section .callout-warning{background-color:#f7f2e7;border-left-color:#d3bd93;} .article-section .callout-warning .callout-label{color:#8a6f3c;} .article-section .callout-danger{background-color:#f7eeee;border-left-color:#d0a3a3;} .article-section .callout-danger .callout-label{color:#945f5f;} .article-section table{display:table!important;width:100%;border-collapse:collapse;text-align:left;margin-bottom:26px;background-color:rgba(255,255,255,0.6);} .article-section thead{display:table-header-group!important;background-color:#eae5dd;} .article-section tbody{display:table-row-group!important;} .article-section tr{display:table-row!important;} .article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;} .article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Agregar: No.188 Xingnan Road, ciudad de Nanmo, ciudad de Hai'an, ciudad de Nantong, provincia de Jiangsu, China.
Teléfono: +86-0513-88895668
Correo electrónico: [email protected]