ES
 英语
 西班牙语
 俄语
 德语
La dura verdad sobre los carburos en las piezas fundidas de hierro dúctil
Después de cuatro agujeros en una tanda de producción, el taladro empieza a echar humo. El certificado de material dice hierro dúctil, grado 80-55-06. Una verificación puntual de dureza cerca de un pasaje con núcleo indica 312 HBW, muy por encima de las especificaciones. Las virutas son cortas, arenosas y grises en lugar de rizos limpios. La pieza cumple con las dimensiones, pero será difícil de mecanizar y arriesgada bajo carga. Es casi seguro que la causa son los carburos.
Los carburos en piezas fundidas de hierro dúctil rara vez aparecen en la inspección entrante. Se esconden detrás de una dureza media aceptable y una superficie limpia. Se vuelven visibles cuando las herramientas se desgastan en minutos, las roscas se rompen o falla una prueba de presión. Comprender qué los crea y cómo las fundiciones los mantienen fuera es la forma más directa de evitar pagar dos veces por el mismo problema: una vez en la fundición, otra en el mecanizado y la garantía.
La diferencia práctica entre una fundición de hierro dúctil confiable y una problemática no suele ser la dureza promedio. Es la ausencia de fases duras y quebradizas exactamente en las zonas que deben mecanizarse y cargarse.
Qué son los carburos y por qué aparecen
En una forma correctamente solidificada hierro dúctil estructura, el carbono precipita como grafito esferoidal durante la solidificación eutéctica. Esos nódulos de grafito le dan al hierro su ductilidad, capacidad de amortiguación y maquinabilidad. La transformación depende del tiempo y de las condiciones de nucleación.
Cuando la velocidad de enfriamiento local es demasiado rápida, o cuando la composición fundida se aleja de la zona estable del grafito, el carbono se combina directamente con el hierro para formar cementita (Fe3C). Si la cementita forma una red conectada, la estructura se llama carburo ledeburítico. Es la misma fase que da dureza al hierro blanco, pero en el hierro dúctil es un defecto, no una característica de diseño.
La investigación sobre la solidificación del hierro nodular apunta a los mismos desencadenantes:
- Enfriamiento rápido en secciones delgadas. Las paredes del cilindro, las nervaduras de la bomba y los bordes guía se solidifican más rápido que los salientes pesados, dejando poco tiempo para que crezca el grafito.
- Equivalente bajo en carbono. Un valor CE inferior a aproximadamente 4,3 empuja la solidificación hacia la formación de carburo.
- Elementos estabilizadores de carburo. El cromo, el manganeso, el molibdeno, el vanadio y el boro promueven la cementita incluso en niveles moderados, y a menudo ingresan a través de chatarra de acero no controlada.
- La inoculación se desvanece. La inoculación proporciona los sitios de nucleación que el grafito necesita. Muy poco inoculante o un retraso demasiado largo antes de verterlo deja el derretimiento sin esos sitios.
- Condiciones térmicas localizadas. Las últimas zonas de congelación de una pieza fundida son donde se concentran los carburos masivos.
"Los carburos son la memoria de la fundición de su propio historial de enfriamiento. La pregunta es si se lee esa memoria antes del mecanizado o después de una falla".
Información. Los carburos no son automáticamente una causa de rechazo. Algunas especificaciones industriales toleran hasta un 3 por ciento de carburo por área en zonas no funcionales definidas. La cuestión es si la tolerancia está documentada y acordada o si se descubre por accidente.
Qué hacen los carburos al mecanizado y a la vida útil
La primera regla de los problemas de carburo: son locales. Un solo punto frío en una cavidad del molde puede producir una zona de carburo mientras el resto de la pieza fundida está en buen estado. Las muestras de tensión promedio pueden pasar y la pieza fundida aún puede destruir un cortador o agrietarse en servicio.
El mecanizado suele ser el lugar donde aparece primero el problema. La cementita es mucho más dura que la matriz perlítica o ferrítica, por lo que una herramienta de corte que cruza una zona de carburo experimenta fuertes impactos. La vida útil de la herramienta disminuye, el control dimensional se vuelve inestable y el acabado se rompe. En la perforación, la diferencia entre un lote bueno y uno malo es visible en los primeros agujeros.
En cuanto al rendimiento, los carburos eliminan la capacidad del material de deformarse plásticamente. Una pieza fundida con una red de carburo pronunciada se comporta como el hierro blanco: más dura, pero quebradiza. El alargamiento puede caer por debajo del 3 por ciento, la energía del impacto cae bruscamente y la pieza se vuelve sensible a las muescas y las concentraciones de tensión. Esto es importante para los cuerpos de bombas bajo presión, las carcasas de compresores bajo ciclos térmicos y las estructuras de máquinas herramienta que deben mantenerse alineadas.
| Propiedad | hierro dúctil normal | Con red de carburo |
|---|---|---|
| Dureza (HBW) | 170 - 250 | 300 - 500 localizados |
| Alargamiento (%) | 6 - 18 | Por debajo de 3 |
| Dureza al impacto (J) | 8 - 25 | Por debajo de 5 |
| maquinabilidad | Bueno con herramientas estándar | Pobre; desgaste rápido y astillado |
| Comportamiento fallido | Deformación dúctil con advertencia visible. | Fractura frágil sin previo aviso significativo |
Peligro. En una pieza que contiene presión, una zona de carburo en una esquina interna actúa como iniciador de grietas. Cuando se aplica presión, la zona dura no puede soportar la tensión y la falla cambia de fuga antes de rotura a fractura repentina.
Controles de proceso que mantienen alejados los carburos
El control del carburo depende de cuatro variables: química, inoculación, velocidad de enfriamiento y tratamiento térmico. Las fundiciones más fuertes gestionan los cuatro como un solo sistema, no como puntos de control separados.
Química y carbono equivalente.
Para el hierro dúctil de ingeniería general, el carbono equivalente normalmente se mantiene entre 4,3 y 4,6 por ciento, y el silicio entre 2,2 y 2,8 por ciento. El límite inferior es crítico: por debajo del CE eutéctico, la masa fundida se vuelve más propensa a la precipitación de carburos independientemente de la calidad de la inoculación.
Inoculación tardía y fiable
La inoculación añade sitios de nucleación para el grafito. La inoculación tardía, realizada en la corriente de vertido o en la transferencia con cuchara, proporciona el mayor recuento de núcleos cuando el metal entra al molde. El intervalo entre la inoculación y el vertido importa tanto como la cantidad de inoculante; la inoculación descolorida es una de las principales causas de inconsistencia entre lotes.
Velocidad de enfriamiento y diseño de secciones.
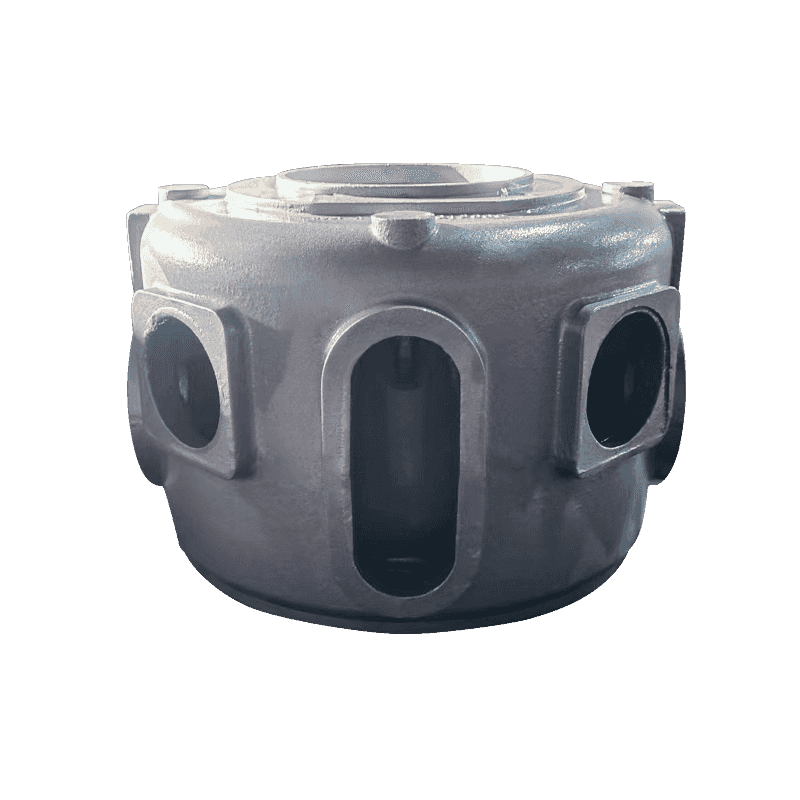
El diseñador de la pieza y la fundición deben revisar las secciones delgadas, las transiciones pronunciadas y los pasajes tubulares antes de cortar el patrón. Los componentes del compresor de pared delgada son un ejemplo clásico: los canales de enfriamiento, las paredes estrechas y las zonas roscadas crean múltiples ubicaciones con una alta tasa de enfriamiento local. Las fundiciones que producen regularmente este tipo de piezas adaptan la entrada, la temperatura de vertido y las condiciones del molde para mantenerse en el rango estable del grafito.
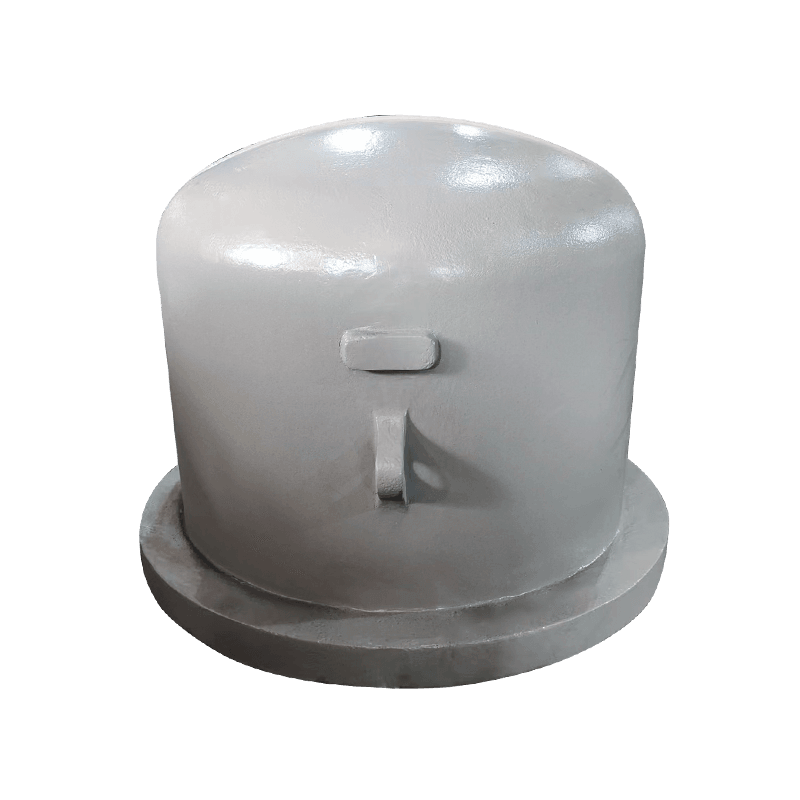
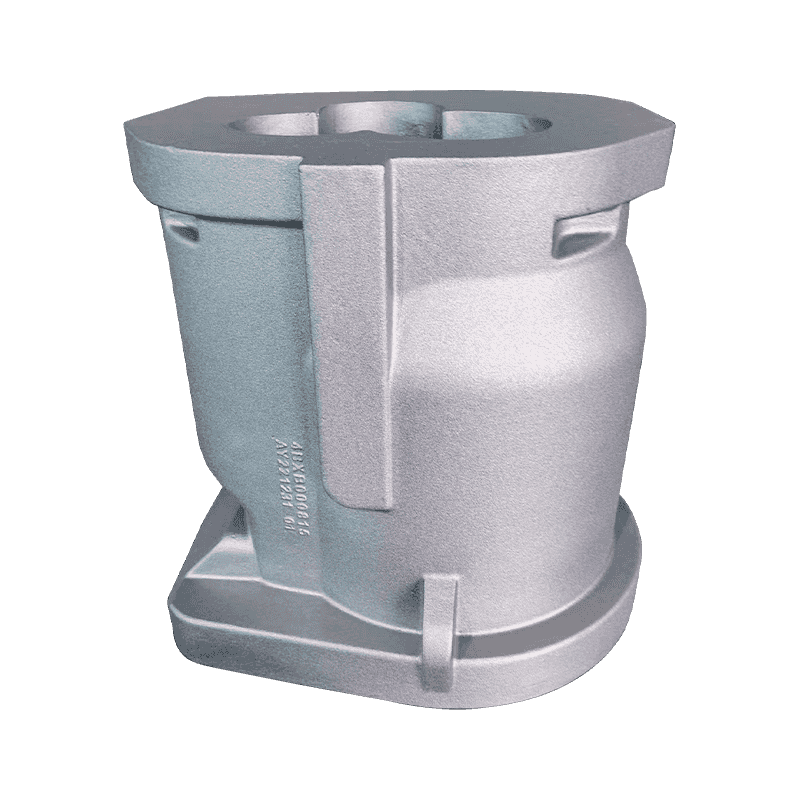
 Cilindro compresor HT250 con fundición en arena de resina Este cilindro que soporta presión se basa en hierro fundido HT250 de alta resistencia y moldeado en arena de resina. Sus paredes delgadas y canales de enfriamiento crean zonas propensas al carburo, lo que hace que los riesgos del área de transición discutidos aquí sean directamente relevantes. Ver producto →
Cuando una sección delgada se une a una pesada, el tiempo de solidificación cambia abruptamente y esa zona de transición es donde prefieren aparecer los carburos. Las revisiones de patrones, los radios de transición y el enfriamiento controlado del molde evitan el problema en lugar de corregirlo más tarde.
Tratamiento térmico como paso correctivo.
Si ya se han formado carburos, el recocido ferritizante los disuelve. Mantener las piezas fundidas a unos 900 grados Celsius durante una a tres horas y luego enfriarlas lentamente permite que la cementita se descomponga y el carbono precipite en forma de grafito. El tratamiento térmico de las piezas fundidas de máquinas herramienta sigue la misma lógica: llevar la matriz a la dureza especificada y eliminar las fases inestables. El tratamiento térmico cuesta tiempo y energía, por lo que las fundiciones lo tratan como un paso correctivo, no como un sustituto del control del proceso.
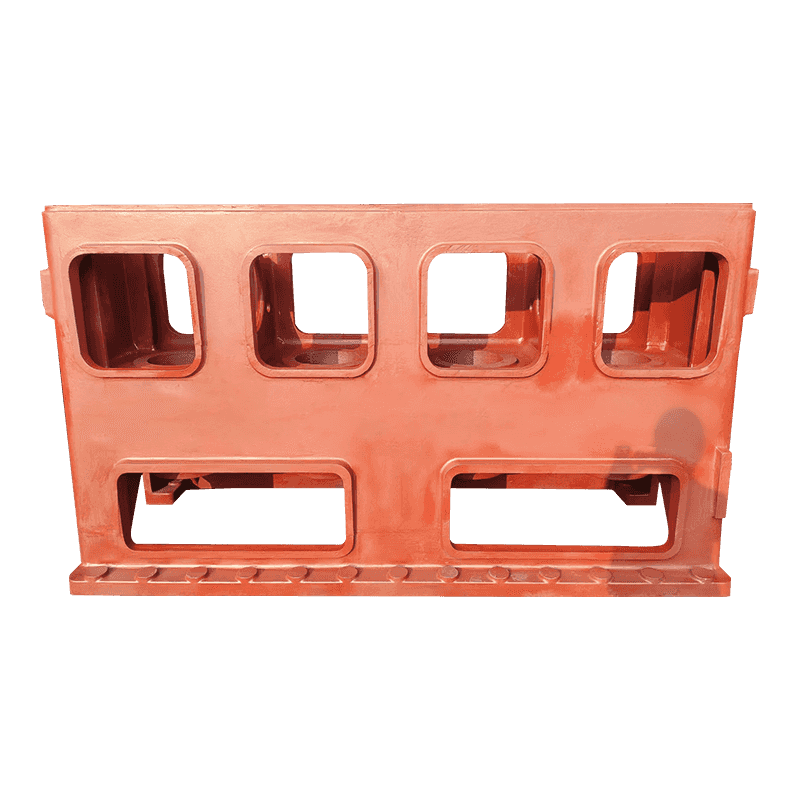
Las piezas fundidas de máquinas herramienta, con sus secciones pesadas y largos tiempos de enfriamiento, están menos expuestas a los carburos de pared delgada, pero aún necesitan un ciclo de recocido definido para ofrecer una estructura estable y uniforme.
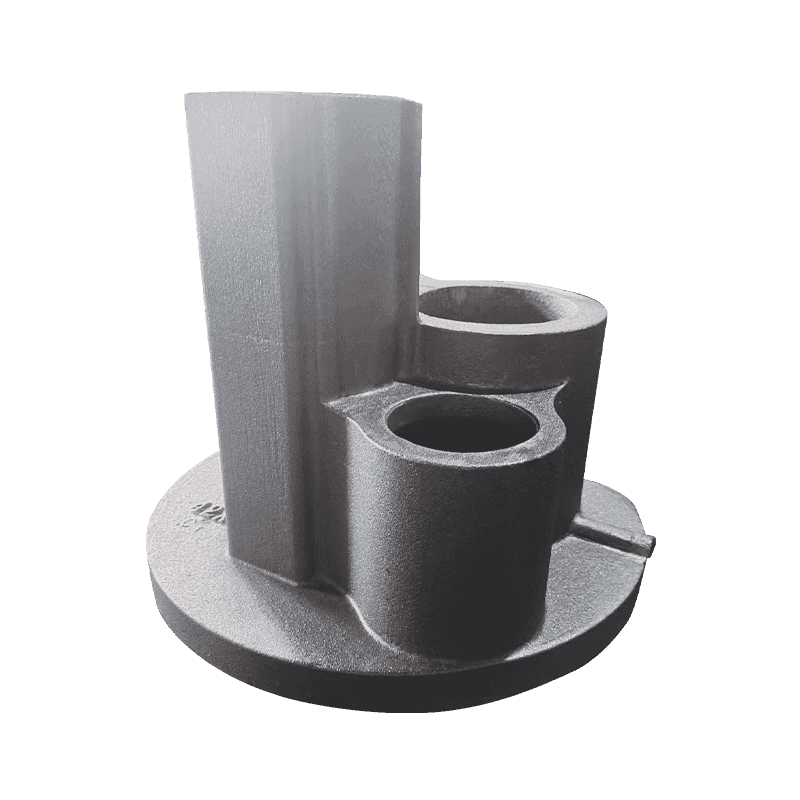
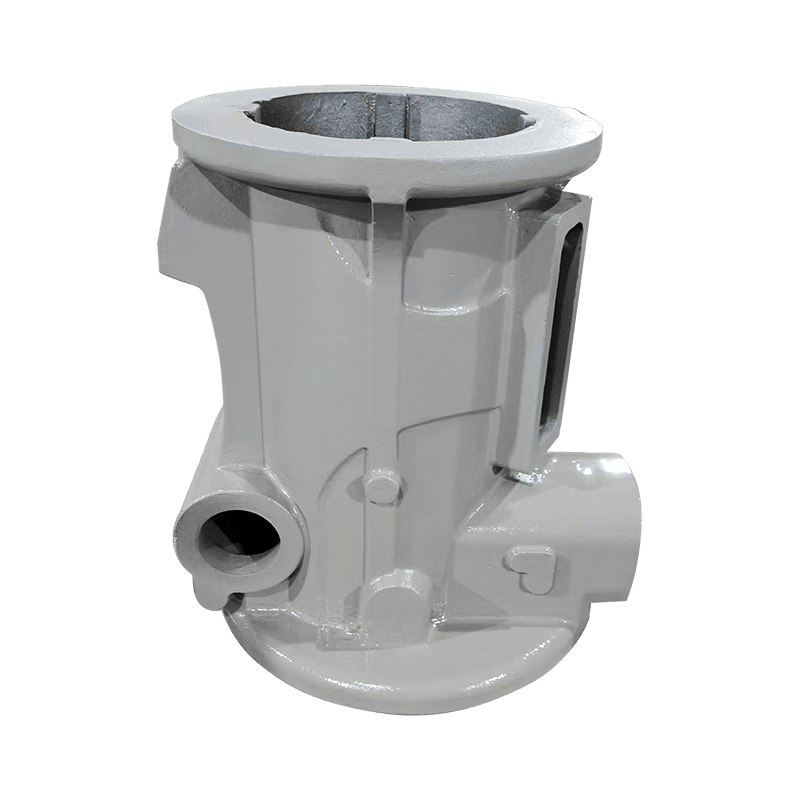
 Base de máquina estable para soporte de máquina herramienta Esta base, que sirve como base estructural de una máquina herramienta, proporciona rigidez y resistencia a las vibraciones. El texto circundante enfatiza que las piezas fundidas de secciones pesadas aún necesitan un ciclo de recocido definido para lograr una estructura consistente y uniforme. Ver producto →
Éxito. Una fundición que tiene límites químicos estrictos, inoculación tardía y un ciclo de recocido definido puede producir hierro dúctil que se mecaniza de manera idéntica de un lote a otro. Esa consistencia vale más que los ahorros de una combinación de cargas más barata.
Qué verificar antes de realizar el pedido
Los carburos son el resultado de un proceso, no un evento aleatorio. Unas cuantas preguntas específicas separan a una fundición que controla su proceso de otra que espera lo mejor. Estas comprobaciones toman poco tiempo y evitan la sorpresa de problemas de carburo después de que comienza el mecanizado.
- Revisa el certificado de química completo. La mayoría de los certificados enumeran carbono y silicio. Pregunte además por los límites de cromo, manganeso, molibdeno y vanadio. Un proveedor que no los informe puede no estar monitoreándolos.
- Pregunte cómo se aplica la inoculación. La inoculación en chorro o en cucharón en la última etapa es una fuerte señal de que la nucleación se toma en serio.
- Definir la matriz y el tratamiento térmico. Indique si las piezas fundidas se entregan como fundidas, normalizadas o recocidas, y qué microestructura se espera en las zonas críticas.
- Solicite un mapa de dureza en el primer artículo. Verifique la dureza en secciones delgadas y cerca de orificios mecanizados, no solo en la barra de prueba fundida por separado. La brecha entre la dureza de la barra de prueba y la dureza local es donde se esconden los carburos.
- Anote la aceptación de carburo por zona. Si el dibujo no puede tolerar carburos en un área específica, dígalo. Si pequeñas cantidades son aceptables en otros lugares, dígalo también.
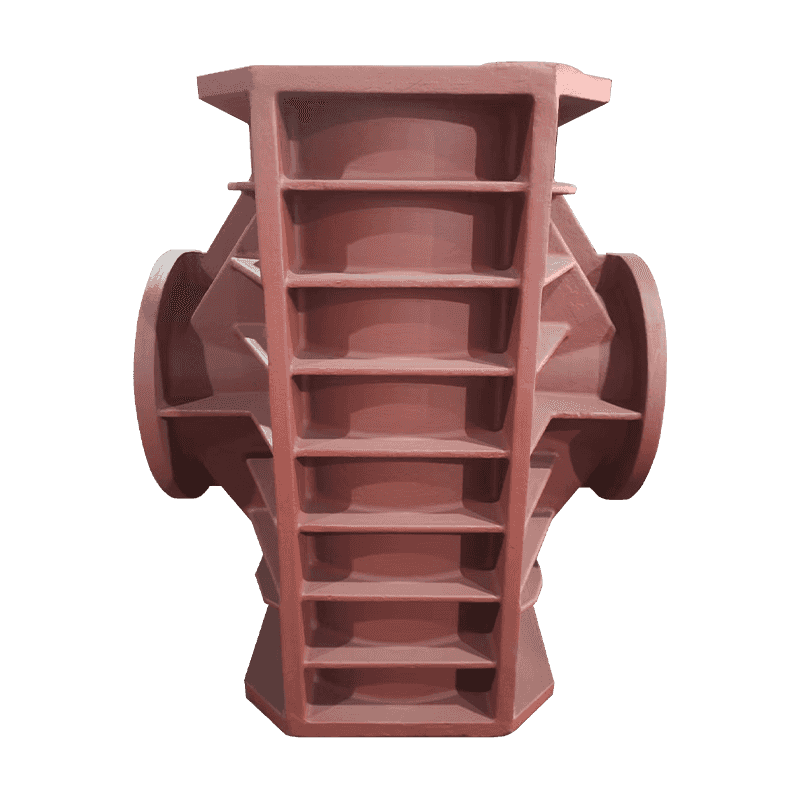
Las piezas fundidas de bombas y válvulas son un caso típico en el que esta conversación vale la pena. El cuerpo de una bomba debe ser estanco a la presión, mecanizado en varias caras y fiable a temperaturas variables. La discusión sobre el carburo pasa rápidamente de "si están permitidos" a "dónde están permitidos exactamente".
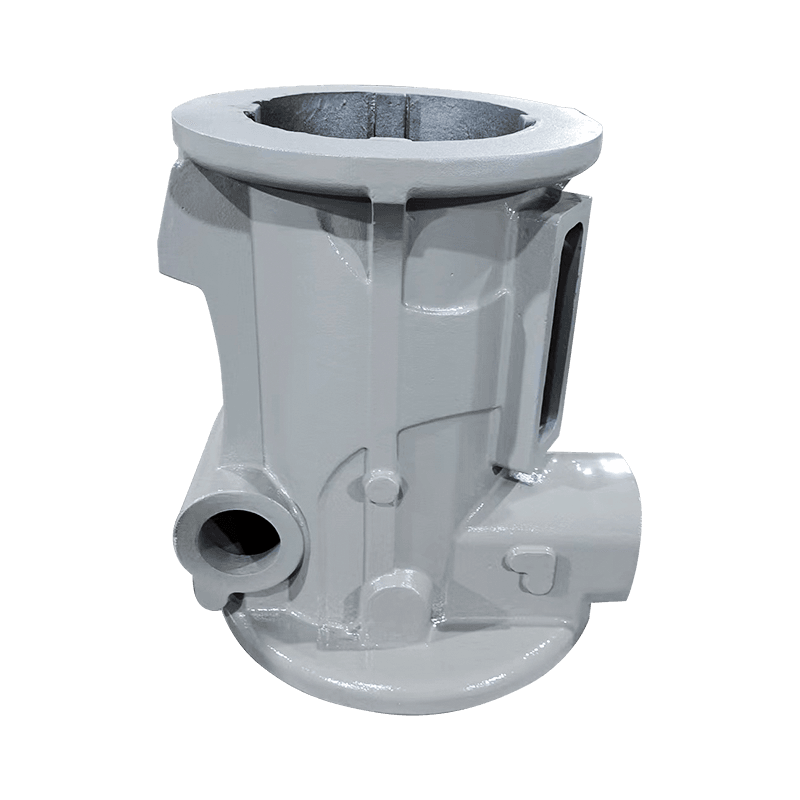
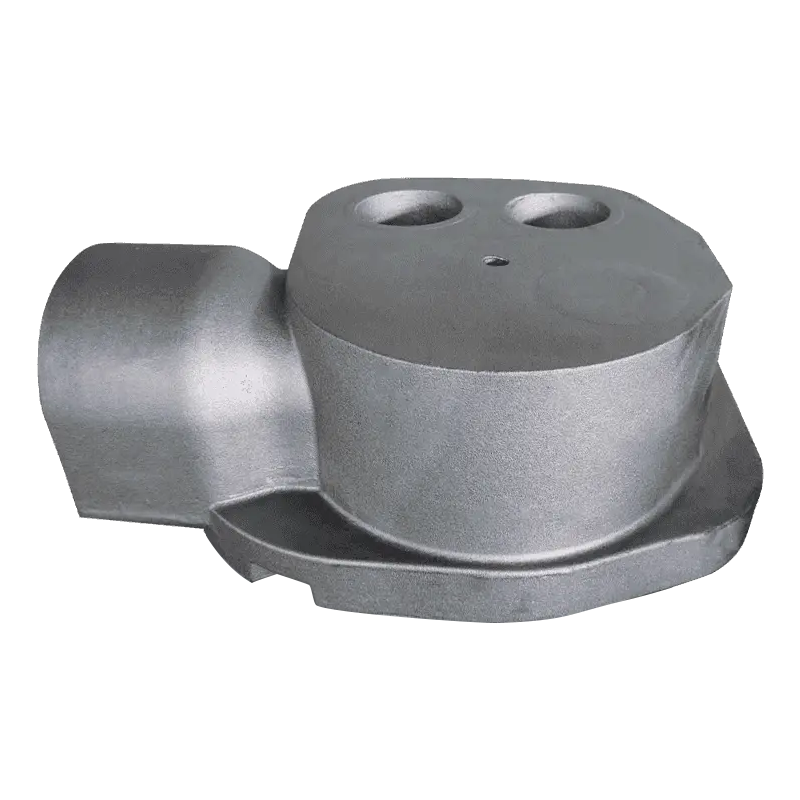
 Cuerpo de bomba fundido con construcción hermética a presión Este cuerpo de bomba y válvula guía el flujo de fluido y soporta la válvula con canales integrados. Sus múltiples caras mecanizadas y sus requisitos de estanqueidad a la presión se alinean con la discusión sobre la ubicación del carburo, lo que lo convierte en un elemento clave a revisar. Ver producto →
Antes de solicitar cotizaciones, revise el portafolio existente del proveedor. Una fundición que ya produce una geometría similar tiene una ventaja mensurable; tu puedes inspeccionar la gama de productos y juzgue si las piezas fundidas en producción coinciden con las piezas que necesita.
Advertencia. Una cotización notablemente inferior al promedio del mercado merece más preguntas, no menos. La diferencia entre una carga controlada y una carga barata suele ser visible en la cantidad de elementos estabilizadores de carburo que entran en la masa fundida.
Conclusión: los carburos se pueden gestionar, pero solo si se pregunta
La formación de carburos en piezas fundidas de hierro dúctil es predecible. Se deriva de la velocidad de enfriamiento local, la composición y las condiciones de nucleación, y puede controlarse mediante un diseño deliberado del proceso. El costo de la prevención es modesto: límites químicos disciplinados, inoculación oportuna y un paso de tratamiento térmico cuando sea necesario. El costo de descubrir tarde los carburos es alto: mecanizado desechado, pruebas de presión fallidas, tiempo de inactividad de la máquina y entregas disputadas.
El mejor momento para tratar con carburos es antes de cortar el patrón y firmar la orden de compra. El segundo mejor momento es ahora, mientras aún controlas las especificaciones, el plan de verificación y la conversación con tu proveedor.