ES
 英语
 西班牙语
 俄语
 德语
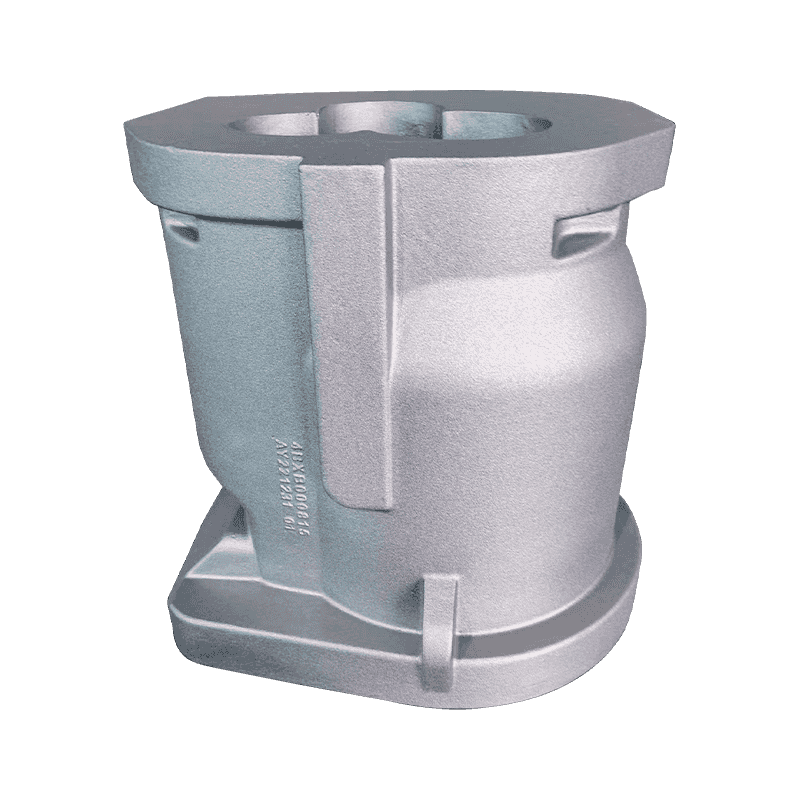
Un cuerpo de compresor de 1,8 toneladas sale del desmolde con los bordes limpios y pasa la verificación dimensional, luego falla en el centro de mecanizado: una banda oscura y manchada se abre unos milímetros debajo de la cara superior. La hoja de química parece razonable y la pieza fundida no es porosa. El defecto es la flotación del grafito, y una vez que llega a una superficie mecanizada, el calor, el tratamiento de fusión y el costo de moldeo ya se han gastado.
La regla de trabajo es simple de enunciar. La flotación es un defecto impulsado por la densidad de las secciones pesadas de enfriamiento lento, y se controla haciendo coincidir el carbono equivalente con el módulo de la sección, enfriando la cara superior a propósito y decidiendo de antemano dónde se asentará el metal de sacrificio. La química por sí sola no solucionará el problema y una barra de prueba fabricada por separado no le advertirá al respecto.
¿Qué es realmente la flotación de grafito?
El hierro dúctil se solidifica mediante una reacción eutéctica en la que el grafito crece en forma de nódulos dentro del líquido. Un nódulo tiene una densidad de aproximadamente 2,2 g/cm³; el hierro líquido circundante se acerca a los 7 g/cm³. Esa brecha es una fuerza de flotación, y en una pieza fundida que permanece líquida durante mucho tiempo es suficiente para mover los nódulos hacia arriba a través de la masa fundida.
En una pared de 20 mm, la congelación tarda unos segundos y los nódulos quedan bloqueados donde se forman. En una pared de 150 mm, la misma aleación puede permanecer líquida durante muchos minutos y los nódulos que se forman temprano tienen tiempo de ascender. El resultado es una capa rica en grafito debajo de la cara superior (a menudo de 5 a 30 mm superiores, dependiendo del tamaño de la sección y la temperatura de vertido) asentada sobre una banda cuya estructura y propiedades se han degradado silenciosamente.
La flotación es macrosegregación, no un problema de nodularidad. La banda afectada puede mostrar un recuento aceptable de nódulos bajo el microscopio, mientras que la resistencia a la tracción y el alargamiento en esa banda han disminuido drásticamente.
Esa distinción decide cómo se inspecciona el defecto. Una fundición puede producir una nodularidad excelente, una matriz limpia y pasar una prueba de tracción en una barra fundida por separado, y aun así enviar una pieza fundida cuya cara superior no sobrevivirá al primer mecanizado. También vale la pena separar la flotación del resto de la familia de defectos: el grafito grueso aparece en secciones pesadas como una degeneración agrupada tipo vermicular en lugar de una migración física de nódulos, y el grafito explotado generalmente indica un problema de tratamiento de fusión. Los remedios difieren, por lo que el diagnóstico tiene que ser específico.
Los operadores que encuentran el defecto por primera vez tienden a culpar a la práctica de vertido. Vale la pena volver al material en sí: un breve repaso sobre Qué ofrece el hierro dúctil en servicio pone el problema en perspectiva antes de que la acería asuma la culpa.
Equivalente de carbono y módulo de sección: los dos números que importan
Dos variables deciden la mayor parte del resultado. El primero es carbono equivalente, CE = C Si/3, al que algunas tiendas añaden fósforo. El segundo es el módulo de sección, la relación volumen-superficie de la parte más pesada de la pieza fundida, porque fija cuánto tiempo permanece líquido el metal después del llenado.
Las revisiones publicadas sobre hierro dúctil de sección pesada sitúan el riesgo de flotación por encima de aproximadamente el 4,5% CE, y el riesgo aumenta a medida que crece el tamaño de la sección. Es por eso que el carbono y el silicio deben correlacionarse con el módulo de sección en lugar de elegirse una vez y reutilizarse en una familia de productos: una química que se vierte maravillosamente en una delgada cubierta de bomba flotará en un cuerpo grueso de compresor.
| variable | Por qué mueve el riesgo de flotación | Dirección para secciones pesadas |
|---|---|---|
| Equivalente de carbono | Fija grafito eutéctico total y fluidez; una larga ventana de solidificación permite que los nódulos viajen | Mantenga cerca del 4,1 al 4,4%, en el extremo inferior una vez que el espesor de la pared supere los 100 mm aproximadamente |
| Carbono | Carbono is the material that floats; every extra tenth adds volume to the accumulation band | Normalmente del 3,5 al 3,7% en lugar del 3,8% o más |
| Silicio | Aumenta el CE en aproximadamente un tercio de su propio peso y promueve la grafitización. | 2,0 a 2,5%, elegido en función del techo CE en lugar de solo en función del grado |
| Temperatura de vertido | El sobrecalentamiento adicional alarga el tiempo que la fundición permanece líquida. | Tan frío como el molde se llena de forma fiable, a menudo entre 1.360 y 1.400 °C |
| Enfriamiento superior | Congelar los primeros nódulos de las cerraduras superiores en su lugar | Escalofríos, arena densa, no queda abierta la parte superior caliente |
| Posición vertical | Un tubo ascendente superior contiene un charco de líquido exactamente donde se acumulan los nódulos. | Alimente desde el costado o desde abajo donde la geometría lo permita; frío debajo de la cara superior |
La mesa es una dirección de viaje, no una receta. Dos fundiciones que trabajan con el mismo módulo de sección pueden sedimentar en diferentes niveles de carbono y ambas tienen razón, porque las propiedades de la arena, la práctica de enfriamiento y la temperatura de vertido difieren. Lo que no debería diferir es la disciplina de escribir un CE objetivo contra el módulo de sección antes de montar el patrón, y volver a verificarlo cada vez que un cliente engrosa una pared o agrega un saliente.
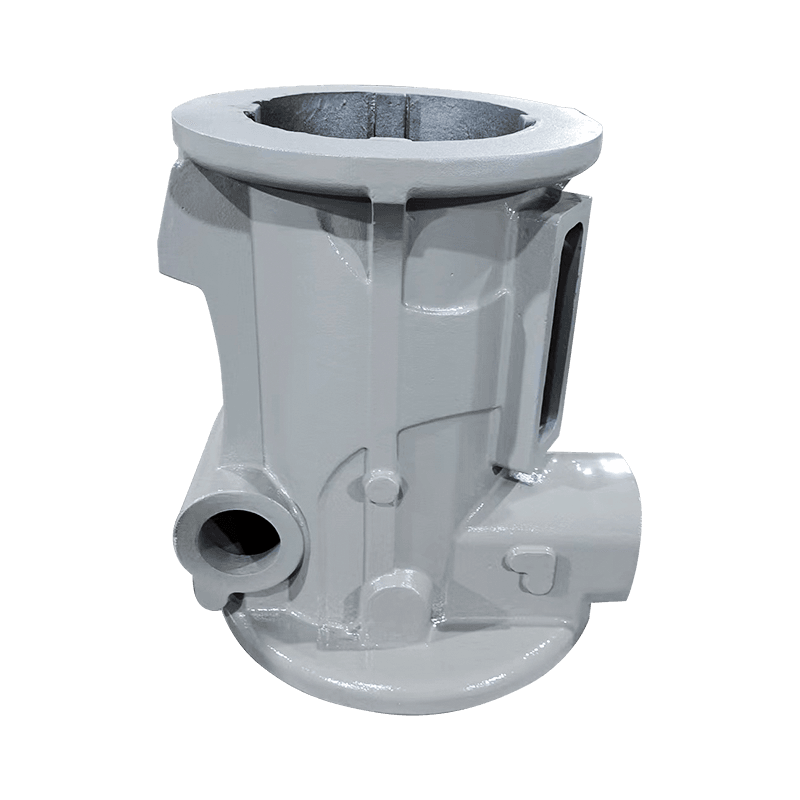
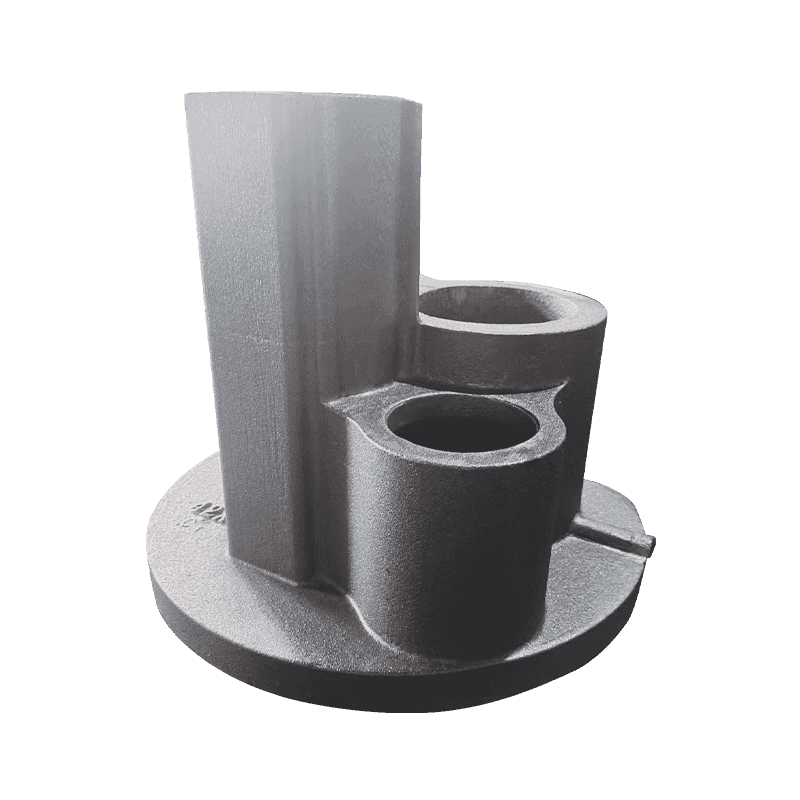
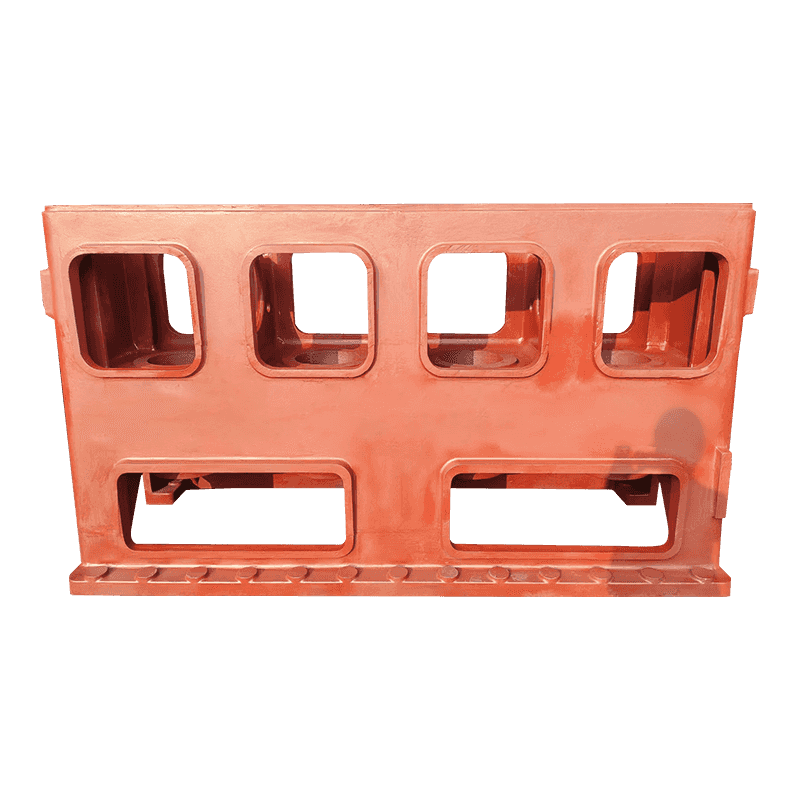
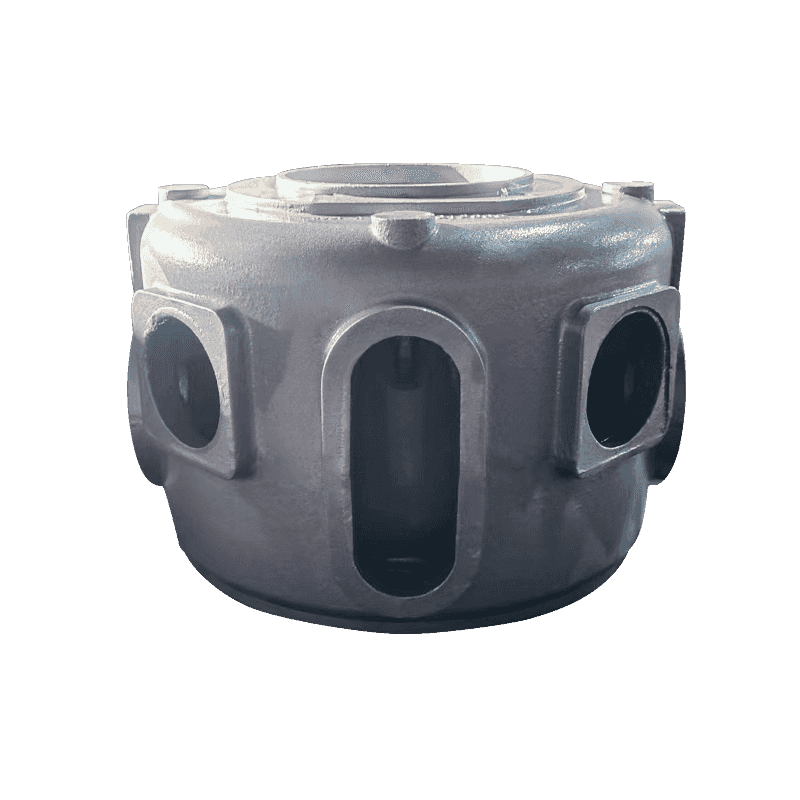
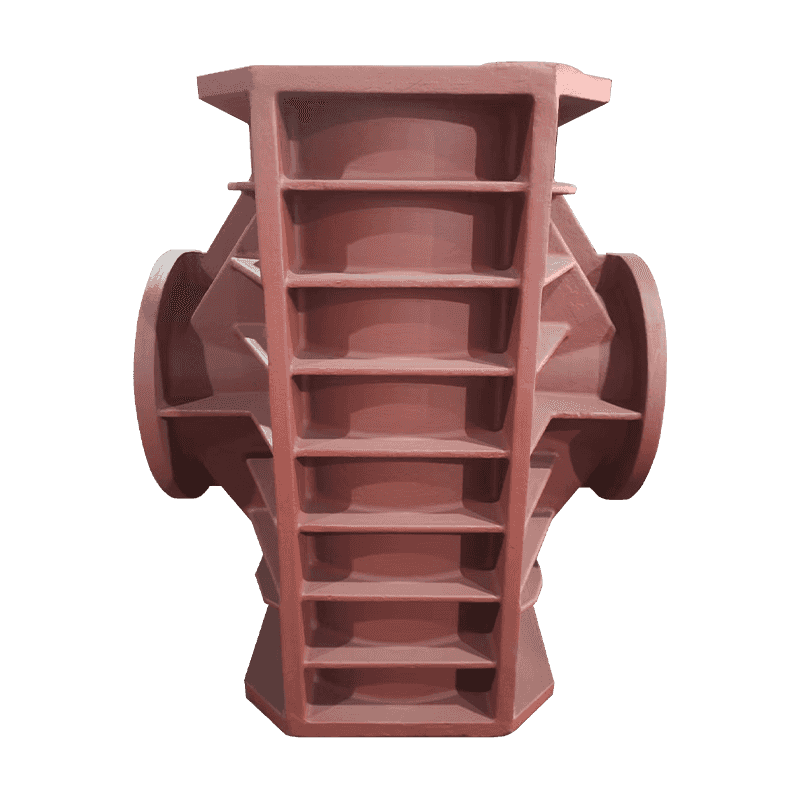
Las piezas de carcasa gruesa son donde la aritmética muerde: un cuerpo de compresor con una pared de 60 a 90 mm, una base de máquina con una masa central pesada o una carcasa de bomba con una brida profunda hacen que los nódulos tengan un largo viaje hasta la cima.
Lectura de las señales antes de que lo haga la línea de mecanizado
La flotación rara vez se anuncia en la fundición. Aparece en el centro de mecanizado, en un retrabajo o en una queja de un cliente. Las señales son lo suficientemente consistentes como para crear una rutina en torno a:
- Aspecto de la superficie: la cara superior puede verse ligeramente más apagada o más áspera después del granallado, y el mecanizado en desbaste abre vetas oscuras que siguen la superficie en lugar de cruzarla.
- Metalografía in situ: una muestra cortada de la cara superior de una pieza fundida de prueba, o de una orejeta moldeada con el mismo módulo, revela una banda de acumulación que una barra fundida por separado nunca muestra.
- Mapeo de dureza: la zona flotante a menudo se ve más blanda y ferrítica que la mayor parte de la pieza fundida, lo que se muestra claramente en una cuadrícula mapeada.
- Velocidad y atenuación ultrasónica: útil para la detección una vez que las lecturas se calibran con muestras seccionadas de la misma geometría.
- Seccionamiento destructivo: sigue siendo el método de referencia y vale la pena el costo de cada nuevo patrón o cambio químico significativo.
No apruebe una pieza fundida de sección pesada basándose únicamente en la resistencia de una barra de prueba fundida por separado. Las barras se vierten finas, se congelan rápidamente y son inmunes al defecto que intenta detectar.
La alerta temprana más barata es un yeso de prueba seccionado a través de la pared más pesada. Un corte en la cara superior le dice más sobre el equivalente de carbono, la ubicación del frío y la posición del elevador que un mes de pruebas de tracción.
Contramedidas que frenan la producción
- Establezca la química en la sección, no en el grado. Primero, baje el carbono y luego recorte el silicio contra el techo CE; Si una especificación eleva el silicio para un requisito de matriz, el carbono tiene que bajar aún más.
- Congela la cara superior primero. Los escalofríos externos o internos, o una arena de revestimiento que atrae el calor más rápido, acortan la ventana en la que los nódulos pueden viajar. Mide el escalofrío en comparación con el punto caliente real en lugar de esparcirlo por toda la cara.
- Vierta tan frío como el molde se llene de manera confiable. El sobrecalentamiento compra fluidez y cuesta resistencia a la flotación; Entre 1.360 y 1.400 °C cubren la mayoría de los trabajos de secciones pesadas, y una estancia prolongada en el horno también juega en su contra.
- Decide dónde se le permite vivir al defecto. Las caras mecanizadas críticas pertenecen a la parte inferior o a un lado del molde; la cara superior recibe un margen de sacrificio, de 10 a 25 mm como punto de partida común, mecanizado con la banda flotante en su interior.
- Mantenga firme el tratamiento de fusión. El magnesio residual alrededor del 0,03 al 0,05%, el bajo contenido de tierras raras, la inoculación rápida y la ausencia de recalentamiento innecesario reducen la posibilidad de que un problema de tratamiento agrave un problema de flotación.
- Verifique por calor, no por año. Una muestra seccionada de la primera fundición de un nuevo patrón, más una metalografía periódica de la cara superior, captura un equivalente de carbono a la deriva antes de que un lote llegue a la línea de mecanizado.
Nada de eso es costoso por sí solo, y para una estructura pesada de una sola pieza (una base de máquina, un cuerpo de compresor, una carcasa de bomba), el primer artículo seccionado se amortiza por sí solo la primera vez que evita que se deseche la pieza fundida.
Qué preguntar antes de realizar el pedido
Si compra piezas fundidas de hierro dúctil de sección pesada, la flotación es una cuestión tanto del proveedor como de la fundición. Las respuestas que desea son específicas y las preguntas breves:
- ¿En torno a qué módulo de sección construyeste la química y qué equivalente de carbono buscaste para ella?
- ¿De dónde se toma la muestra metalográfica, de la propia pieza fundida o de una barra fundida por separado?
- ¿Cómo se controla el enfriamiento en la cara superior y cuál es la posición del elevador?
- ¿Qué margen de mecanizado deja en la cara superior y cómo llegó a ese número?
- ¿Se registra el carbono, el silicio, el magnesio y la temperatura de vertido para cada calor? ¿Puedo ver los últimos seis meses de esos datos?
Un proveedor que responde a las dos primeras preguntas en términos generales y a la última con una promesa cotiza basándose en el precio y no en la estructura. La consecuencia comercial merece ser expresada claramente: una pieza fundida que pasa su certificado y falla en el centro de mecanizado es el tipo de chatarra más cara, porque el comprador ya ha pagado el transporte, el tiempo de mecanizado y una línea de producción parada.
Los proveedores que manipulan bien secciones pesadas suelen responder a estas preguntas antes de que se las formulen; El módulo de sección, el equivalente de carbono objetivo, el diseño de refrigeración y la posición de muestreo tienden a aparecer en el paquete de cotización sin que se les solicite.
La misma disciplina recorre la gama de fundición dúctil construido alrededor de componentes de compresores, bombas, válvulas y máquinas herramienta, donde el espesor de la pared varía lo suficiente como para que ninguna química cubra todas las partes.
La flotación del grafito no es un defecto misterioso una vez que la física está sobre la mesa. Los nódulos son más livianos que el líquido que los transporta, las secciones pesadas permanecen líquidas el tiempo suficiente para que esa diferencia importe, y el metal que termina debajo de la cara superior no es el metal que se asume en el dibujo.
Contrólelo con tres decisiones tomadas con anticipación: carbono equivalente adaptado al módulo de la sección, enfriamiento deliberado de la cara superior y un margen de mecanizado que mantiene la banda flotante dentro del contenedor de desechos en lugar de dentro de la pieza terminada. Todo lo que sigue a eso (barras de prueba, certificados e informes de inspección) es confirmación, no protección.