ES
 英语
 西班牙语
 俄语
 德语
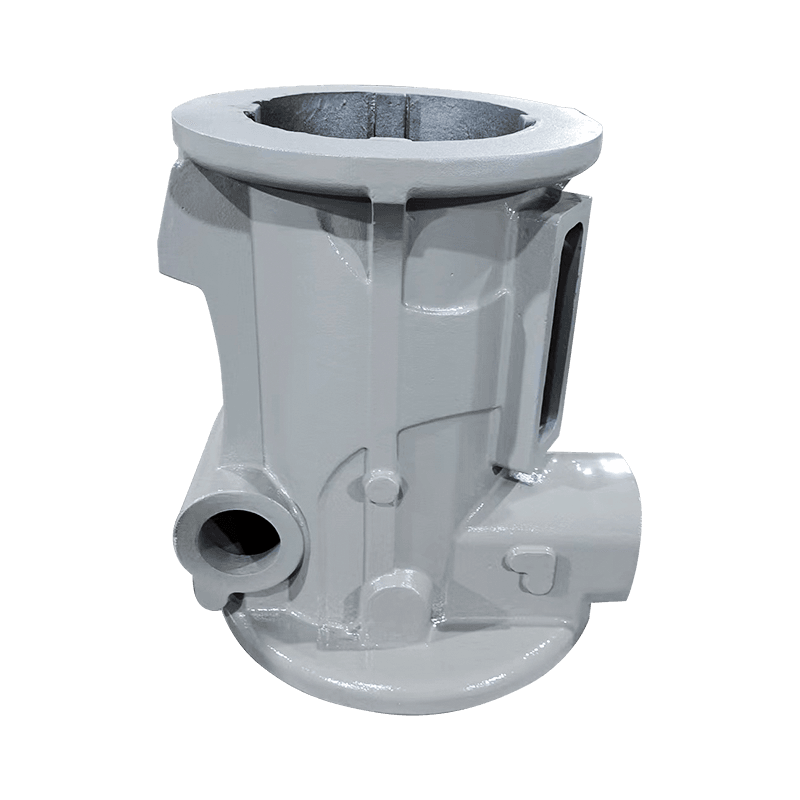
El cárter de un compresor pasa la inspección entrante a 205 HB, cómodamente dentro del rango del dibujo. Tres semanas más tarde, una pieza idéntica de las siguientes máquinas de vertido con diferentes virutas desgasta las herramientas al doble de velocidad y se sale del accesorio con un orificio del rodamiento distorsionado. La química no ha cambiado, la nota del dibujo aún exige una condición normalizada y la lectura de dureza es solo unos pocos puntos diferente. Lo que cambió fue el enfriamiento: el segundo lote se enfrió más rápido después de la sacudida, por lo que una mayor parte de su matriz terminó como perlita.
Ése es todo el argumento para tratar el tratamiento térmico como una especificación del material en lugar de un paso de acabado. La química fija el techo en fundición dúctil; la matriz decide lo que realmente recibes. Lo que sigue cubre lo que cada tratamiento común hace en la matriz, qué tratamiento se adapta a cada pieza y cómo escribir un requisito que una fundición pueda medir y certificar.
Qué cambia el tratamiento térmico y qué no puede cambiar
El hierro dúctil es dúctil porque su grafito fue tratado con magnesio o una tierra rara antes de la fundición, por lo que se solidificó en forma de nódulos en lugar de escamas. Los nódulos despuntan la punta de la grieta que una lasca afilaría, y esa geometría sobrevive a todo tratamiento térmico normal. El sobrecalentamiento por encima de aproximadamente 1000 °C comienza a dañarlo, razón por la cual las ventanas de tratamiento no son abiertas.
Lo que sí controla el tratamiento térmico es la matriz, el metal entre los nódulos. Cuatro condiciones cubren casi todo el trabajo comercial:
- Ferrita: suave, mecanizable, de alta elongación y matriz de grados totalmente recocidos.
- Perlita: carburo laminar y ferrita, más fuerte y dura con alargamiento reducido.
- Martensita templada: producida por enfriamiento y revenido, la condición común más dura.
- Ausferrita: ferrita acicular con austenita retenida, producida por austemperado y base de los grados ADI.
El segundo trabajo es aliviar el estrés. Una pieza fundida se enfría de manera desigual en el molde, y la sacudida, el rectificado y el mecanizado en desbaste generan más tensión. Mantenida a 550-650 °C y enfriada lentamente, una pieza se relaja sin que su matriz cambie en absoluto, lo que es más importante para una base de máquina grande que cualquier ganancia en resistencia a la tracción.
Cinco tratamientos y el material que produce cada uno
Los tratamientos normalmente se especifican por su nombre, pero el nombre es una abreviatura de una matriz y un rango de propiedades. Los rangos siguientes son realistas para calidades estándar en tamaños de sección normales.
| Tratamiento | matriz | Resistencia a la tracción | Dureza | Elongación | Piezas típicas |
|---|---|---|---|---|---|
| Alivio del estrés | Sin cambios | Como elenco | Como elenco | Como elenco | Bases de máquinas, columnas, marcos pesados. |
| recocido completo | Ferrita más nódulos | 400–500 MPa | 130-180 HB | 12-18 % | Cuerpos de bomba, carcasas, cubiertas. |
| normalizar | Perlita, a menudo 70 % o más | 650–750 MPa | 230–270 HB | 3–6 % | Cárteres, asientos de cojinetes, asientos de rotor |
| Apagar y templar | martensita templada | 800–1000 MPa | 250–330 HB | 2-5 % | Piezas de desgaste, engranajes, seguidores de levas. |
| austemper | ausferrita | 800–1400 MPa | 270–400 HB | 1–10 % | Piezas de alto desgaste y alta fatiga. |
Junto a esa tabla pertenecen dos advertencias. La velocidad de enfriamiento depende del espesor de la sección, por lo que el mismo calor del hierro puede terminar con un acabado ferrítico en una pared de 100 mm y perlítico en una nervadura de 12 mm. Y las conversiones de dureza a tracción sólo se mantienen cuando la matriz es uniforme; en una fundición mixta de ferrita y perlita, 200 HB puede describir dos materiales bastante diferentes.
Hacer coincidir el tratamiento con la pieza
Las calificaciones de los dibujos a menudo se heredan de proyectos más antiguos. Vale la pena comparar el tratamiento con lo que realmente hace la pieza en servicio.
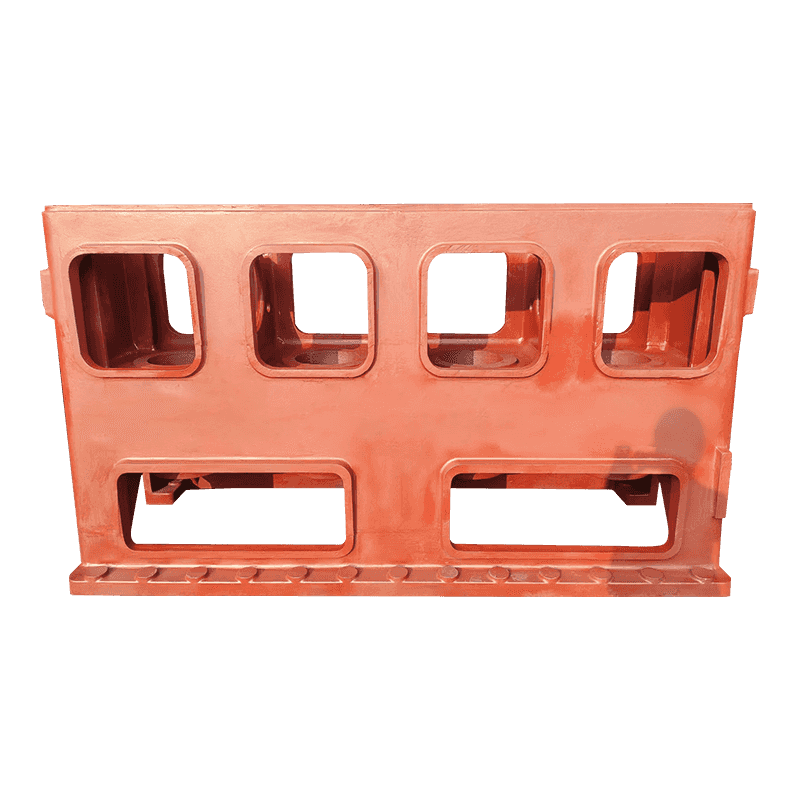
Bases y columnas de máquinas herramienta
Se trata de estructuras, no de superficies de desgaste, por lo que la propiedad que importa es la estabilidad dimensional después del mecanizado en lugar del grado de resistencia. Las bases pesadas comúnmente se alivian de tensión dos veces, una después del desbaste y otra después del mecanizado en desbaste. Saltarse el segundo relieve es una razón frecuente por la que una máquina mantiene la geometría durante un mes y luego se desvía. El desgaste de la superficie es una cuestión aparte, y dónde las guías soportan carga, Tratamiento térmico de piezas fundidas de máquinas herramienta. Puede aumentar la dureza de la superficie sin cambiar el grado a granel.
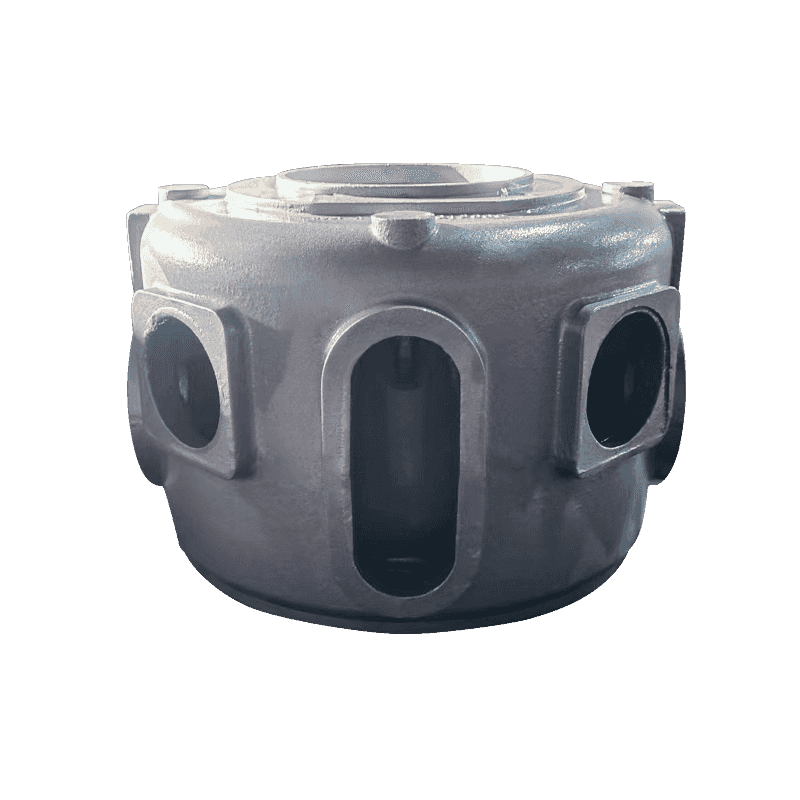
Carcasas de compresores, cárteres y asientos de cojinetes
Las piezas del compresor se encuentran en un régimen diferente. Un cárter soporta vibraciones y el asiento de un cojinete soporta una carga giratoria, por lo que la fuerza y la resistencia al desgaste importan más que la estabilidad, y la opción habitual es normalizar o templar y revenir. al otro lado la gama de piezas fundidas para compresores Por ejemplo, los cárteres y los asientos de los cojinetes generalmente se comercializan en condiciones de tratamiento térmico en lugar de fundidos.
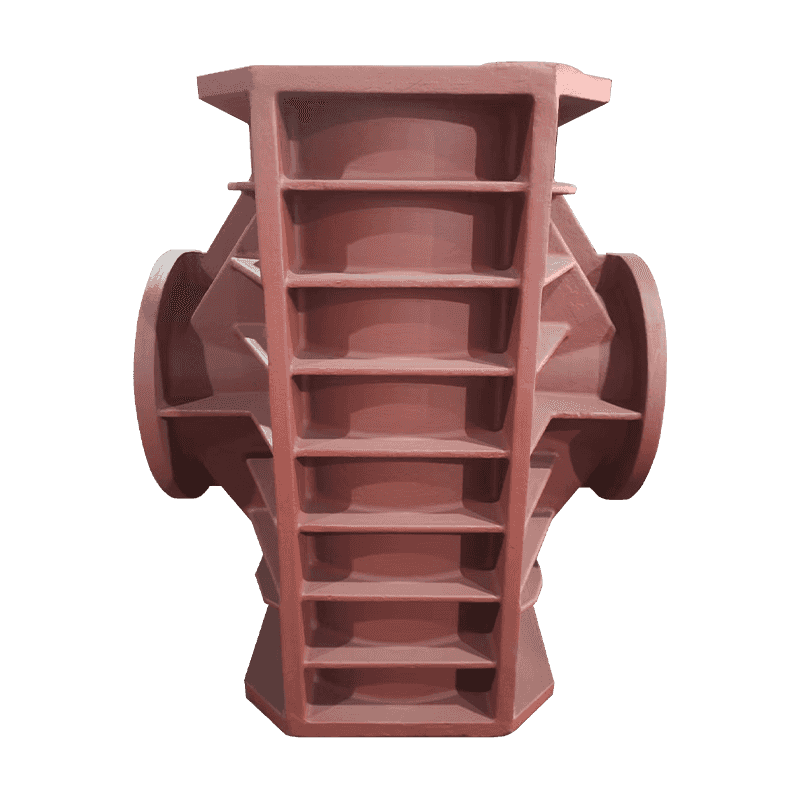
Cuerpos de bombas y válvulas
Los cuerpos de bomba y los cuerpos de válvulas son límites de presión. Necesitan estanqueidad a la presión, caras de sellado mecanizables y suficiente alargamiento para sobrevivir a la manipulación y las pruebas hidrostáticas, razón por la cual la condición ferrítica recocida es común aquí. La dureza no es el objetivo; una matriz suave y uniforme se mecaniza más rápido y sella de manera más predecible.
Redactar un requisito que pueda certificarse
Una nota de dibujo que diga tratado térmicamente o endurecido no se puede verificar y no se cotizará de manera consistente. Seis ítems convierten un tratamiento en una especificación.
- Grado y norma, como EN-GJS-500-7 a EN 1563 o 80-55-06 a ASTM A536, junto con el tratamiento que lo produce.
- Una banda de dureza con una ubicación de medición, expresada como un rango en lugar de un objetivo único.
- Pruebe el tipo y la posición del cupón, por ejemplo, un bloque de quilla o un bloque en Y moldeado por separado de la pieza.
- Límites de microestructura: porcentaje de nodularidad, tamaño del grafito y fracción aceptable de ferrita o perlita.
- Un requisito de alivio de tensión siempre que la pieza se mecanice con tolerancias estrictas.
- Condición de entrega: fundido, granallado, libre de tensiones, mecanizado en bruto o acabado.
Modos de falla que vale la pena diseñar
La mayoría de los problemas del tratamiento térmico son problemas de geometría y sección mucho antes de que sean problemas del horno.
- Apague el agrietamiento en las esquinas internas afiladas y los cambios abruptos de sección, reducidos mediante filetes y radios generosos.
- Distorsión durante el enfriamiento, peor en partes largas, delgadas o asimétricas.
- Puntos blandos causados por segregación o microcontracción, que responden de manera desigual al endurecimiento.
- Superficies descarburadas o incrustadas tras el recocido en atmósfera no controlada, que aparecen posteriormente como variación del mecanizado.
- Austemperado excesivo, que cambia la fuerza por austenita retenida que puede transformarse bajo carga.
Antes de liberar la orden de compra
Estas preguntas deciden si el primer artículo coincide con el décimo.
- ¿Qué estándar y calificación aparecerán en el certificado?
- ¿Dónde se mide la dureza y en cuántas piezas fundidas por lote?
- ¿El cupón de prueba se emite por separado? ¿Lo dice el certificado?
- ¿Qué distorsión es aceptable después del tratamiento?
- ¿Se aliviará nuevamente el estrés del proveedor después del mecanizado en desbaste?
- ¿Qué ventana de proceso se utiliza y cómo se registra para su trazabilidad?
El tratamiento térmico no es una operación de acabado atornillada a una pieza fundida; es el paso que convierte un vertido en un material. Decida la matriz a partir de lo que hace la pieza, escriba el requisito en términos que un laboratorio pueda medir y trate el certificado como evidencia de un cupón en lugar de una promesa sobre la fundición. Los proveedores que controlan los tiempos de sacudida y enfriamiento tienden a responder estas preguntas sin dudarlo, porque ahí es donde realmente comienza la mayor variación en las piezas fundidas de hierro dúctil tratadas térmicamente.