ES
 英语
 西班牙语
 俄语
 德语
Mecanizado de piezas fundidas de hierro dúctil : ¿Qué establece el costo por pieza?
El grafito nodular hace que el hierro dúctil sea fuerte, resistente y digno de ser especificado. También hace que las astillas se vuelvan fibrosas, el calor sea persistente y la ventana de tolerancia sea más estrecha de lo que admiten la mayoría de los dibujos. El control de calidad y la fijación deciden más que cualquier catálogo encartado.
Dos soportes de rodamientos, moldeados en la misma semana con el mismo patrón, pueden comportarse como dos materiales diferentes en una máquina. Se perfora limpiamente a 220 m/min. El otro desafila una esquina de la plaquita antes de que la herramienta alcance su profundidad total. El programa nunca cambió. Las piezas fundidas lo hicieron: una sección con mucho peso de perlita cerca de una contrahuella, una piel fría en una costilla delgada o un oscilación de 40 HBW a lo largo del lote.
La metalurgia fija el techo, los accesorios fijan el suelo y los datos de corte sólo funcionan dentro de la ventana entre ellos.
Por qué las máquinas de hierro dúctil son diferentes del hierro gris
En el hierro gris, el grafito forma escamas que se asientan dentro de la matriz como miles de pequeños rompevirutas internos. Las virutas se cortan y el corte se siente ligero. El tratamiento con magnesio convierte el grafito en nódulos, que es lo que le da al hierro dúctil su resistencia y alargamiento, y también lo que elimina la rotura de viruta incorporada.
En la máquina, el resultado es predecible: virutas más largas y fibrosas, mayores fuerzas de corte a la misma profundidad de corte y más calor retenido en el filo porque la viruta se lleva menos. La matriz alrededor de esos nódulos decide cómo se desgasta la herramienta.
- Ferrítico, alrededor de 170-210 HBW. Suave y gomoso; Borde acumulado, acabados embadurnados y dimensiones desviadas a baja velocidad.
- Perlítico, alrededor de 230-290 HBW. Abrasivo; El desgaste de flanco y de muesca toma el control, y la vida útil de la herramienta disminuye rápidamente a medida que aumenta la dureza.
- Estructura mixta as-cast. Un grado puede leer 200 HBW en una brida delgada y 250 HBW en una protuberancia pesada, simplemente porque la velocidad de enfriamiento difiere.
- Nodularidad y recuento de nódulos. Máquinas de grafito fino y de alto contenido consistentemente; El grafito grueso o degenerado se convierte en un problema de mecanizado mucho antes de que se convierta en un problema de resistencia.
Dos piezas fundidas pueden llevar el mismo sello de grado y aun así diferir en 40 HBW. Esa diferencia nunca aparece en el dibujo. Aparece en la factura adjunta.
Un detalle que vale la pena repetir: los finos de hierro dúctil no son inofensivos. El desbaste en seco produce un polvo fino rico en grafito, por lo que la extracción en el corte pertenece al proceso, no a la limpieza.
Parámetros de corte que se mantienen en el taller
Las cifras siguientes son puntos de partida para el carburo recubierto en una máquina rígida, no promesas. El hierro dúctil corta más rápido que el acero con bajo contenido de carbono y más lento que el hierro gris de la misma dureza, y la distribución dentro de un lote suele ser más amplia que la distribución entre grados.
| Condición | Dureza típica | Velocidad de giro | alimentar | Notas |
|---|---|---|---|---|
| Ferrítico, como fundido | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/vuelta | Rastrillo positivo agudo; Mantenga una profundidad de desbaste superior a 2 mm para que el borde permanezca debajo de la piel. |
| Perlítico, como fundido | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/vuelta | Sustrato resistente con revestimiento de TiAlN o Al2O3; espere desgaste del flanco en lugar de astillamiento |
| Austemplado o refrigerado | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/vuelta | CBN o cerámica de bigotes; La rigidez importa más que la velocidad. |
| Corte interrumpido o piel pesada | varía | reducir en un 25-35% | 0,15-0,25 mm/vuelta | Rake negativo y un borde fuerte; Nunca deje que la herramienta permanezca en el corte. |
- Mantenga la primera pasada debajo de la piel del yeso. Rozar una superficie fría es la forma más confiable de romper un borde.
- No busque terminar solo con alimento. En hierro dúctil, el acabado mejora más con la velocidad y el filo del borde que con un avance más ligero.
- Fresado: suba el corte donde lo permita la configuración, mantenga alto el avance por diente y elimine los finos en lugar de volver a cortarlos.
- Compruebe la dureza del lote entrante, no sólo del primer artículo. Un lote que ejecute 30 HBW por encima de la muestra anulará un programa probado en esa muestra.
Ponga un rango de dureza en la orden de compra. Una banda de 170-230 HBW es tanto una instrucción de mecanizado como una instrucción metalúrgica, y es mucho más fácil llegar a un acuerdo antes de la fundición que discutir después de un problema de vida útil de la herramienta.
Casting Skin, Chill y el primer pase
Los uno o dos milímetros exteriores de una pieza fundida en arena no son el material para el que se seleccionó el inserto. Esa capa puede contener una zona enfriada por un moho frío, arena quemada, óxidos y pequeñas inclusiones. Quitarlo con una ligera pasada de acabado hace que la herramienta roce en lugar de cortar, y el roce destruye los bordes.
Esté atento a los puntos duros cerca de las contrahuellas y las nervaduras delgadas. Pueden situarse muy por encima de la dureza del lote indicada. Si la misma mancha en todas partes chirría y se decolora, trátela primero como un problema de patrón y enfriamiento; cambiar la calidad del inserto solo mueve la falla unas cuantas piezas más tarde.
- Cepille sobre una superficie que se mecanizará de todos modos o especifique una almohadilla mecanizada como referencia.
- Soporte directamente debajo de cada abrazadera. El hierro dúctil es lo suficientemente dúctil como para saltar bajo una carga de sujeción y mantener esa deflexión hasta que se suelten las abrazaderas.
- Utilice soporte de tres puntos más gatos ajustables en bases y columnas largas, y verifique que no se balanceen antes de apretar nada.
- Áspero, suelte y luego termine. Si la pieza se mueve después del desbaste, ese movimiento pertenece al plan del proceso, no a una nota de retrabajo.
Orificios, referencias y alojamientos que deben permanecer concéntricos
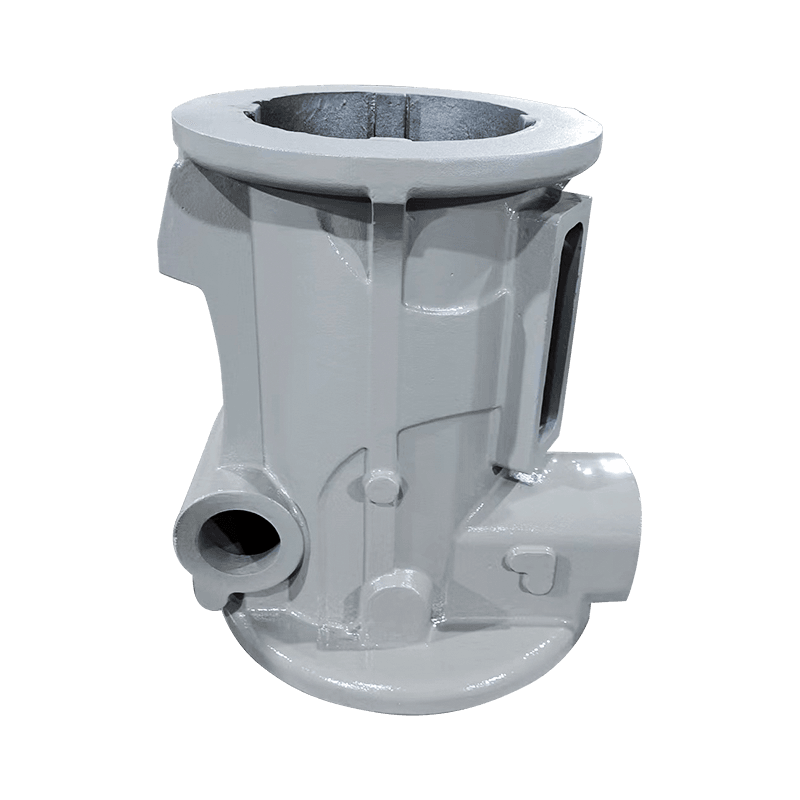
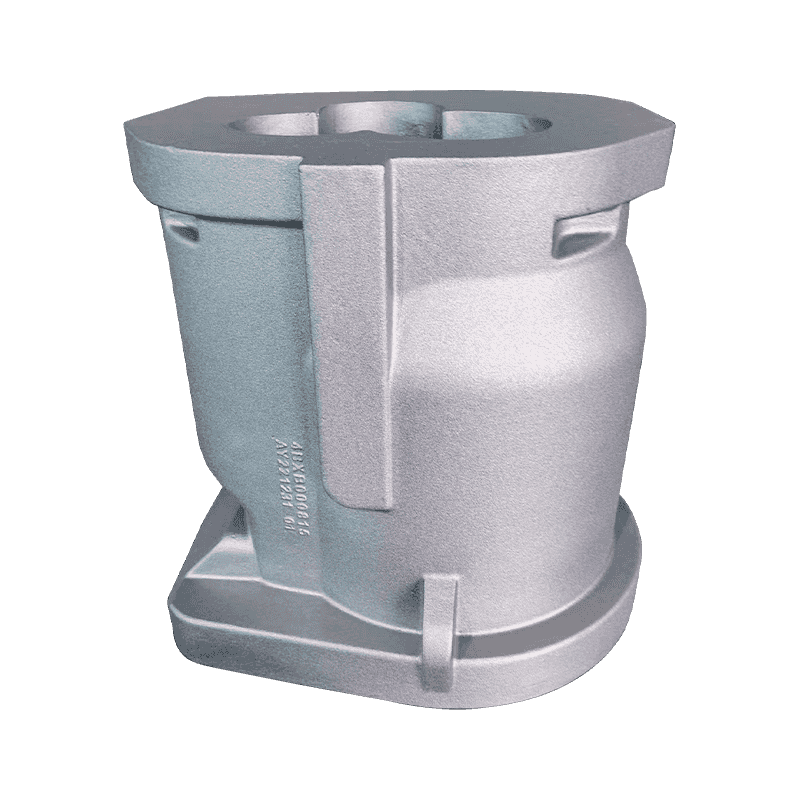
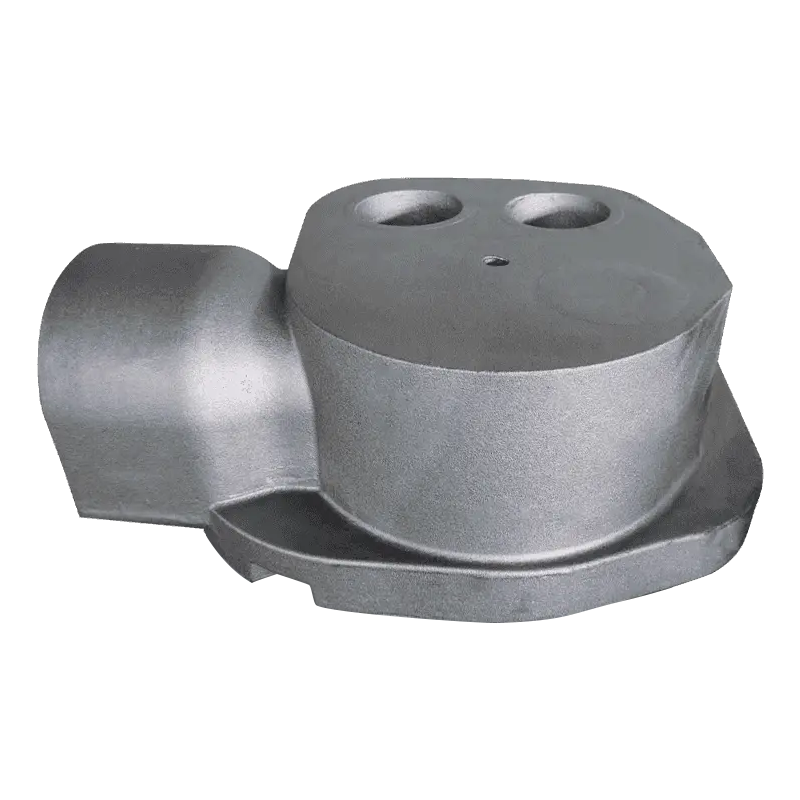
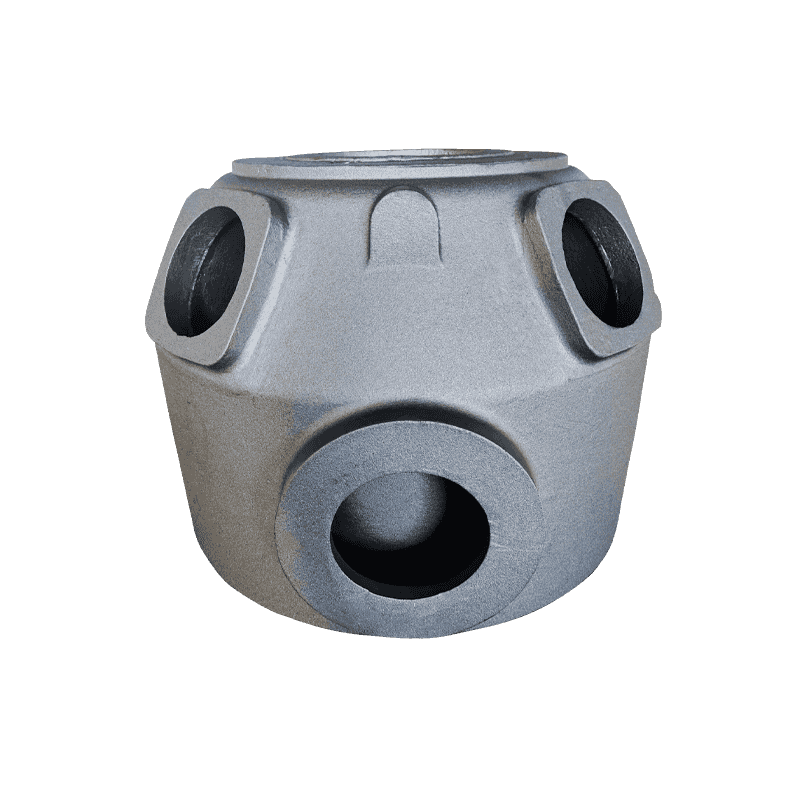
La mayoría de los rechazos en las piezas fundidas mecanizadas de hierro dúctil son geométricos, no cosméticos. Un cuerpo de compresor une una cara de montaje, un orificio principal y varios asientos de eje. Indique que el orificio de una cara de fundición en bruto y la tolerancia con la que realmente está trabajando es la del patrón, no la de la máquina.
La secuencia que se mantiene no es nada glamorosa: desbaste las caras de referencia, deje que la pieza fundida se asiente, luego termine el orificio y mecanice todos los asientos relacionados. La mayor resistencia del hierro dúctil permite a los diseñadores adelgazar las paredes en comparación con el hierro gris, lo que ayuda al peso y perjudica la estabilidad, porque una carcasa delgada se desvía al sujetarla y se relaja después del corte.
La asignación para mecanizado es la otra mitad de esa conversación. Un margen demasiado pequeño obliga a realizar una pasada de frotamiento poco profunda; demasiado significa una operación de desbaste adicional y una mayor probabilidad de abrir la porosidad.
| Tamaño de fundición (dimensión máxima) | Subsidio de una sola cara | Piezas típicas |
|---|---|---|
| Hasta 150mm | 2-3mm | Cubiertas, carcasas pequeñas, pastillas mecanizadas |
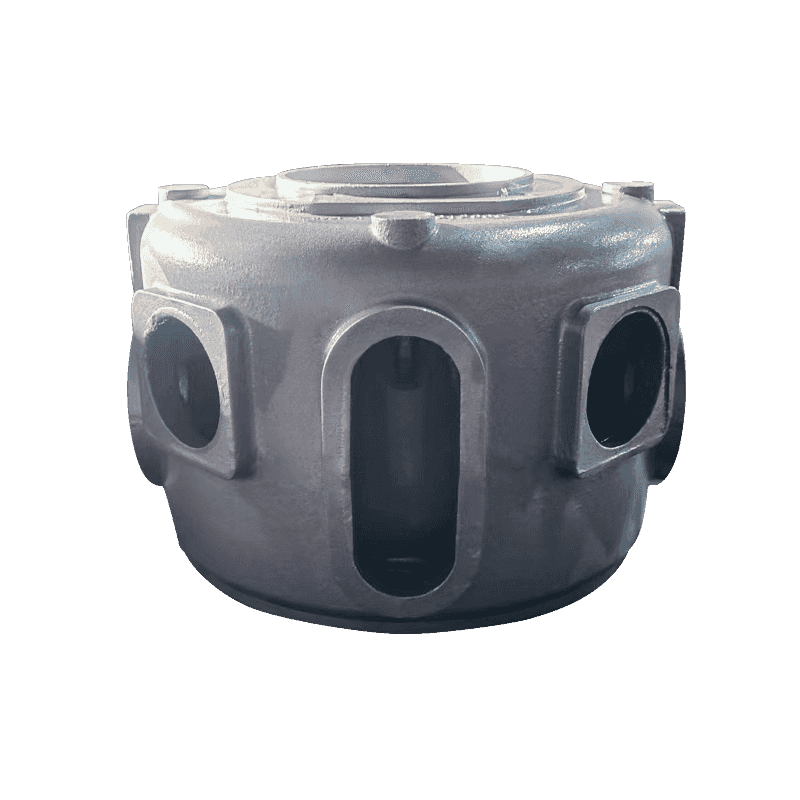
| 150-500 milímetros | 3-5mm | Cuerpos de bombas, carcasas de cojinetes, cuerpos de válvulas |
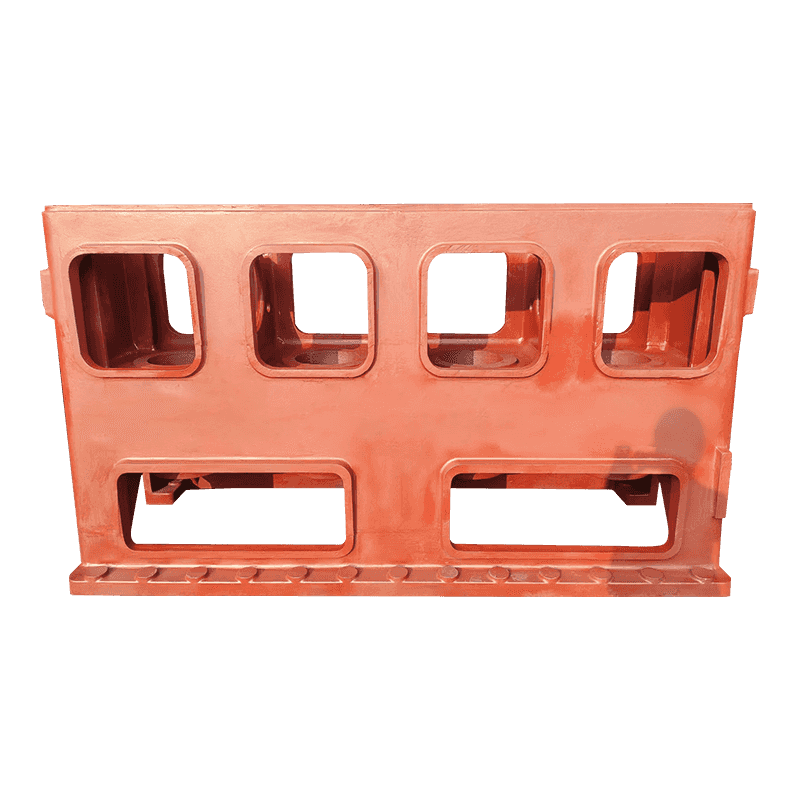
| 500-1500 milímetros | 5-8mm | Cuerpos de compresores, bases de máquinas. |
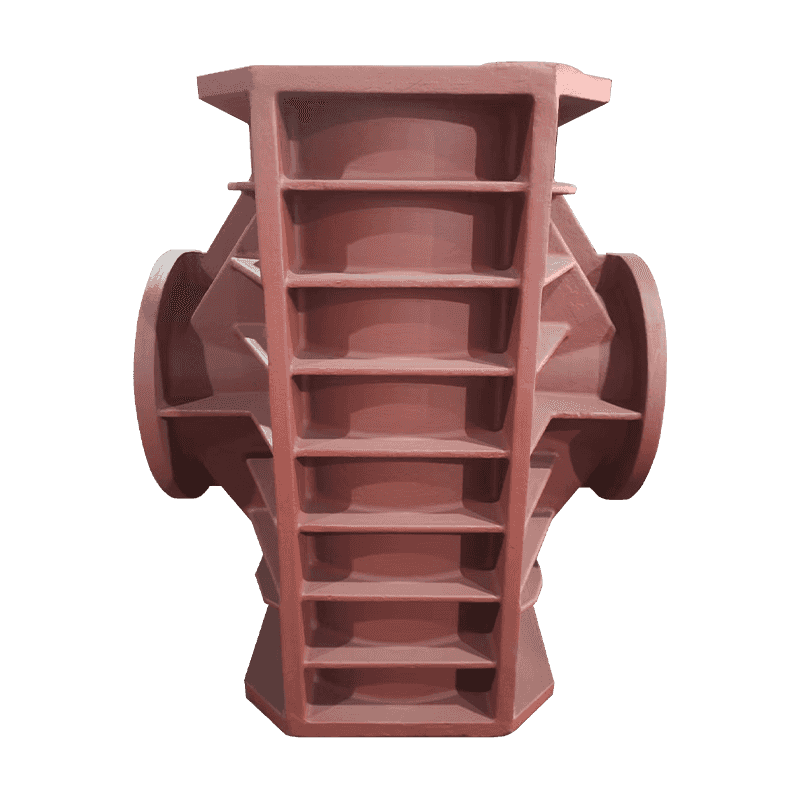
| Más de 1500 mm | 8-12mm | Columnas y grandes marcos. |
Marcos y columnas: donde la vibración marca el acabado
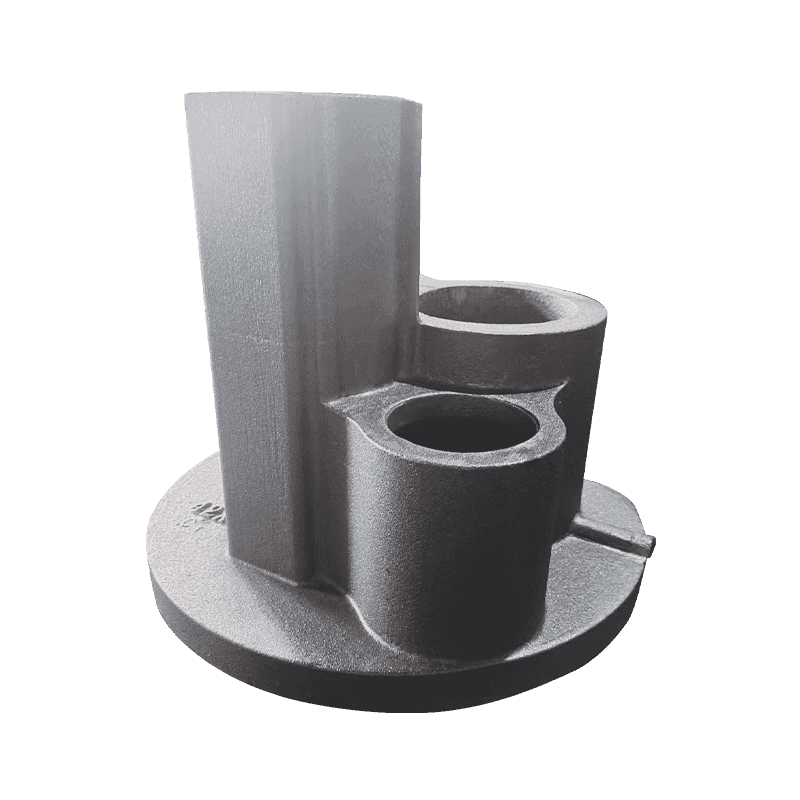
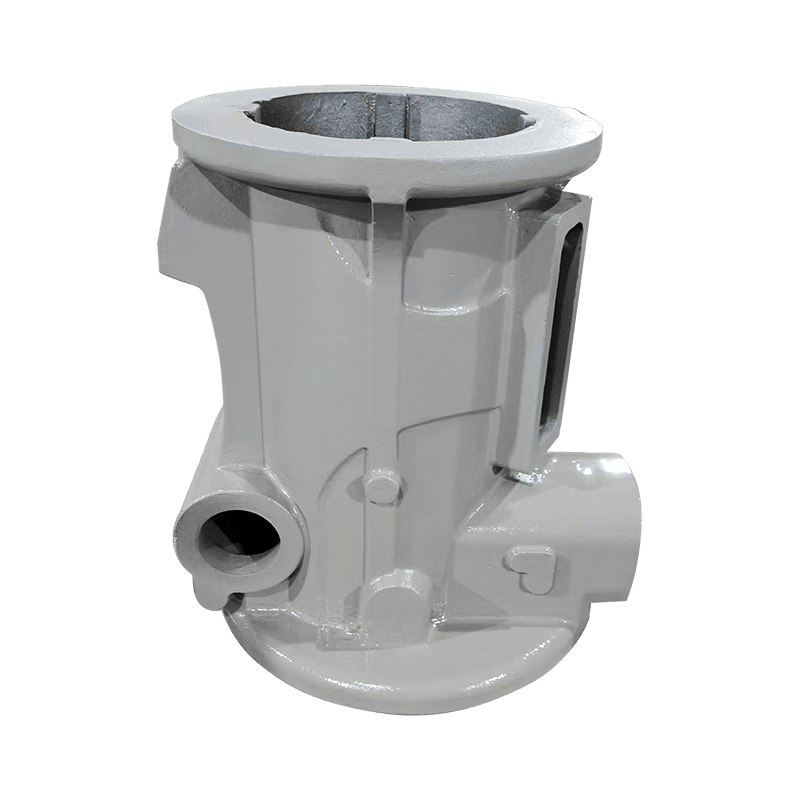
Los fabricantes de máquinas herramienta eligen entre hierro gris y dúctil por razones que se manifiestan en el corte. El grafito en escamas en el hierro gris convierte la vibración en calor de manera efectiva, por lo que las camas y toboganes que deben permanecer silenciosos suelen ser de hierro gris. El grafito nodular cede parte de esa amortiguación pero aporta mayor resistencia y rigidez, razón por la cual las columnas y estructuras sometidas a cargas de flexión suelen ser de hierro dúctil.
Para el maquinista, eso significa que una pieza fundida grande debe ser estable antes de que pueda ser precisa. El equilibrio térmico con el taller es tan importante como la sujeción: una columna mecanizada en desbaste en frío y acabada en caliente se moverá entre operaciones. El panorama más amplio de cómo La calidad de la fundición influye en la precisión del mecanizado. Vale la pena leerlo antes de congelar el dibujo.
En la práctica: mecanice primero la cara de montaje, indique los asientos del carril desde ella y mantenga la pasada de acabado hasta que la pieza deje de moverse. En tolerancias estrictas, mida en dos días diferentes.
Cuerpos de bombas y válvulas: espesor de pared y vías de fuga
Las carcasas de las bombas y los cuerpos de las válvulas son límites de presión, por lo que un defecto oculto conlleva un alto precio. Un poro enterrado en una pared es un yeso; el mismo poro abierto por una barra de mandrinar es una pieza desechada con horas de mecanizado ya invertidas en ella.
Dos hábitos reducen ese riesgo. Especifique un examen no destructivo de los límites de presión antes del mecanizado en lugar de después, porque la radiografía o las pruebas ultrasónicas en una pieza fundida en bruto cuestan mucho menos que una pieza terminada con una cara de sello supurante. Y ponga planitud y paralelismo en el dibujo de las caras de las bridas y los orificios del sello, ya que las tolerancias de dimensiones generales rara vez controlan la característica que realmente tiene fugas.
El hierro dúctil gana su lugar aquí al tolerar golpes de ariete, ciclos térmicos y picos de presión que agrietarían un material más frágil. La consecuencia del mecanizado es simple: las caras del sello y los círculos de pernos deben mantener su geometría después de la prueba hidráulica, no solo en el banco.
Qué resolver antes del primer corte
El mecanizado confiable de piezas fundidas de hierro dúctil es más un hábito de compra que un secreto de herramientas. Coloque estos puntos en el pedido y el taller dejará de adivinar:
- Un grado más un rango de dureza, con la ubicación de la prueba indicada.
- Margen de mecanizado por característica, no una cifra general.
- Definición de referencia y si la referencia es fundida o mecanizada.
- Criterios de aceptación de porosidad en superficies de presión y sellado.
- Homologación de muestra que incluye mapa de durezas de pieza seccionada.
La recompensa: cuando se controla la distribución de la dureza y se acuerdan los datos de referencia, el hierro dúctil se maquina a velocidades predecibles con una vida útil predecible. La variable que queda es la que elegiste dejar abierta.
Haian Aoyu Machinery Manufacturing produce piezas fundidas de hierro dúctil y gris para fabricantes de compresores, bombas, válvulas y máquinas herramienta, con aproximadamente 20.000 toneladas de capacidad de fundición anual y experiencia en exportación en Europa, Japón y América del Norte; puedes revisar el alcance completo del casting detrás de estas piezas antes de colocar un dibujo en el escritorio de un proveedor.