ES
 英语
 西班牙语
 俄语
 德语
Precisión Fundición de hierro dúctil : Qué decide si se envía un lote
La carcasa de un compresor puede llevar un certificado de material perfecto y aun así ser desguazada en el centro de mecanizado. La calidad era correcta, la nodularidad era correcta y la pieza fundida seguía siendo la pieza equivocada.
Esa brecha entre una pieza fundida compatible y una pieza útil es donde se ganan o se pierden la mayoría de los proyectos de hierro dúctil. Una cotización suele llegar con tres números: calidad, peso y precio por kilogramo. Ninguno de los tres decide si el proyecto funciona. Lo que decide es si el espesor de la pared permanece donde dice el dibujo, si el margen de mecanizado es consistente de una pieza a otra y si la primera configuración del dispositivo produce piezas en lugar de un informe de desechos.
Así que la pregunta útil no es qué fundición es más barata. Se trata de qué fundición puede cumplir con las tres o cuatro características de las que depende su proceso de mecanizado, en el volumen que realmente solicita. Todo lo que sigue se deriva de eso.
Lo que realmente significa la precisión en el hierro dúctil
Precisión is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Control metalúrgico: nodularidad de aproximadamente el 85 por ciento o mejor en la sección que le interesa, un recuento de nódulos estable y una proporción de ferrita a perla que coincide con el rango de dureza del dibujo.
- Control dimensional: posición repetible de las caras mecanizadas en relación con un dato elegido, no simplemente una generosa tolerancia de longitud total.
- Solidez interna: sin porosidad por contracción en secciones que soportan carga, mantienen presión o son perforadas y roscadas.
La segunda y tercera capa es donde las cotizaciones divergen. Dos fundiciones pueden cotizar 500-7 y verter hierro limpio, pero entregar piezas que se comportan de manera diferente en una línea de mecanizado, porque una controla el espesor de la carcasa en un cilindro de pared delgada y la otra lo trata como una variable que se autoordena.
No se compra hierro por kilos. Estás comprando la distancia entre la superficie de fundición y el primer corte que realiza tu maquinista.
Elija la calificación después de medir la sección
Las propiedades publicadas provienen de barras de prueba estándar, no de su parte. El tamaño de la sección determina la lentitud con la que se enfría el metal y la velocidad de enfriamiento determina la cantidad de perlita que termina en la matriz. Por lo tanto, una calidad elegida a partir de una hoja de datos puede comportarse de manera diferente una vez que se vierte en un cubo de 60 mm.
| Grado ISO 1083 | Equivalente a ASTM A536 | Resistencia a la tracción | 0,2% de rendimiento | Elongación | Piezas típicas |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250MPa | 15% | Cuerpos de bomba, carcasas de válvulas, cubiertas. |
| 500-7 | 65-45-12 | 500MPa | 320MPa | 7% | Asientos de cojinetes, asientos de rotores, cárteres |
| 600-3 | 80-55-06 | 600MPa | 370 MPa | 3% | Bases de máquinas, columnas, soportes de carga. |
| 700-2 | 100-70-03 | 700MPa | 420MPa | 2% | Insertos y guías de desgaste crítico |
Se siguen dos consecuencias. Si una sección pesada requiere 600-3, espere una conversación sobre aleación o tratamiento térmico, porque la sección en sí va en contra del objetivo. Y el alargamiento es el número que los compradores tienden a omitir; a menudo es el que predice cómo se comporta una pieza fundida cuando un ajuste a presión o un ciclo térmico la empuja.
Arena recubierta, arena de resina, arena verde: combine el proceso con la característica
La ruta de moldeo establece la tolerancia alcanzable, el acabado de la superficie y el costo de las herramientas antes del primer vertido. Elegirlo tarde es caro, porque cambiar de ruta normalmente implica nuevos patrones.
- Arena verde: costo de patrón más bajo y buena economía para piezas medianas y grandes en volumen constante; Las paredes delgadas y los núcleos internos afilados necesitan un margen adicional.
- Arena aglomerada con resina (sin horneado): un punto medio sólido para lotes medianos, con mejor estabilidad dimensional que la arena verde y herramientas flexibles.
- Arena recubierta (cáscara): la opción habitual para piezas de pared delgada y alta repetibilidad, como los cilindros de compresores, donde la consistencia de la pared importa más que el precio del patrón.
- Tratamiento térmico: no es un proceso de moldeo, pero forma parte de la misma decisión, ya que la normalización o alivio de tensiones cambia tanto la dureza como el comportamiento dimensional después del mecanizado.
Las afirmaciones de tolerancia necesitan una clase, no un adjetivo. Un proveedor que dice "tenemos un milímetro" está describiendo una sola característica. Pregunte qué grado de tolerancia se aplica a la característica específica en la que se ubica su dispositivo.
Dónde se asientan estas piezas fundidas dentro de la máquina terminada
Las piezas son más fáciles de especificar según el trabajo que realizan, porque así es como se escriben los criterios de aceptación en primer lugar.
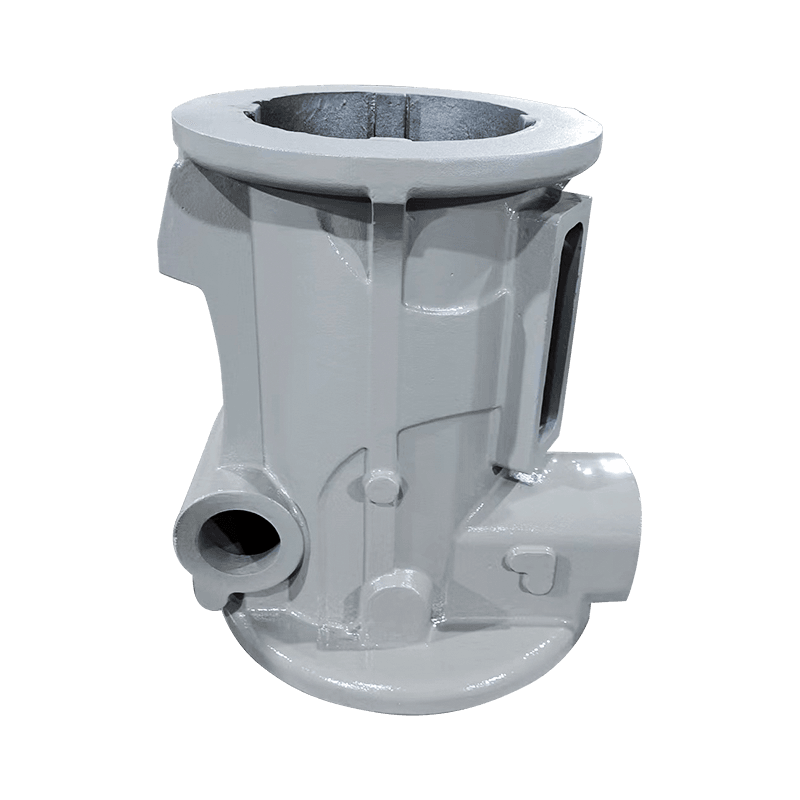
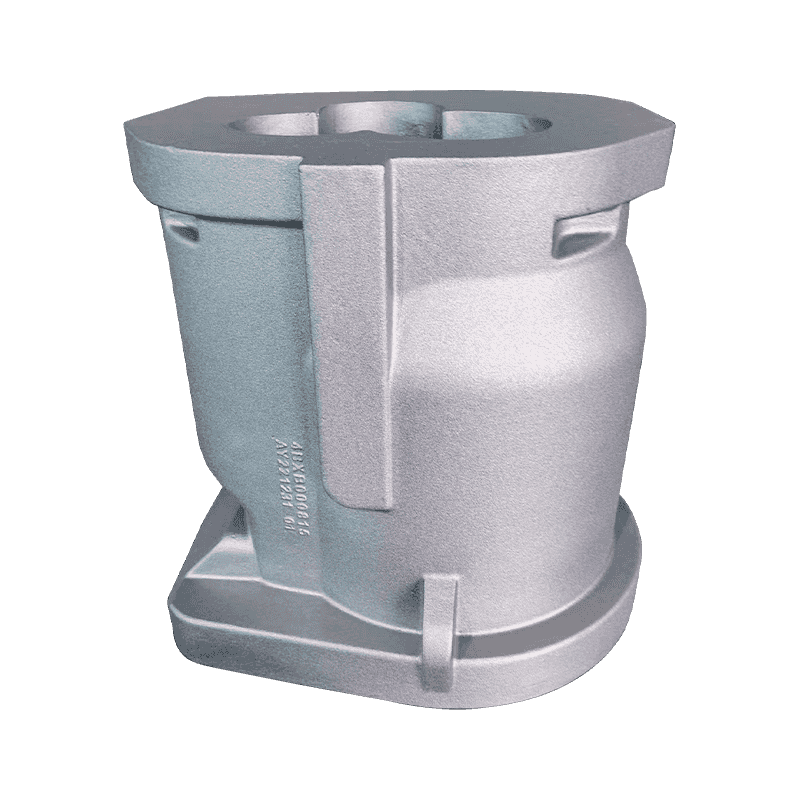
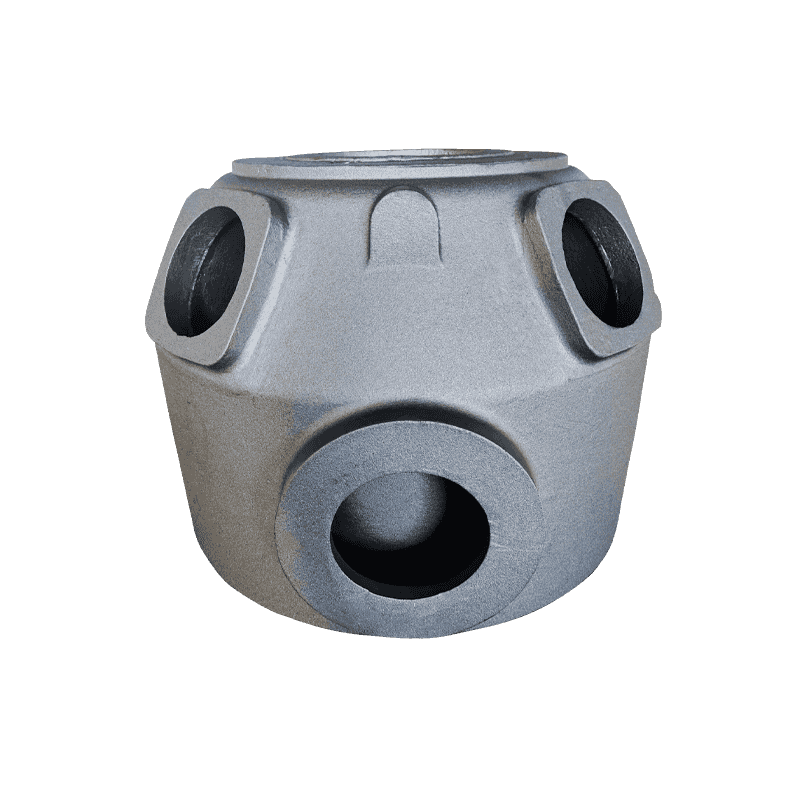
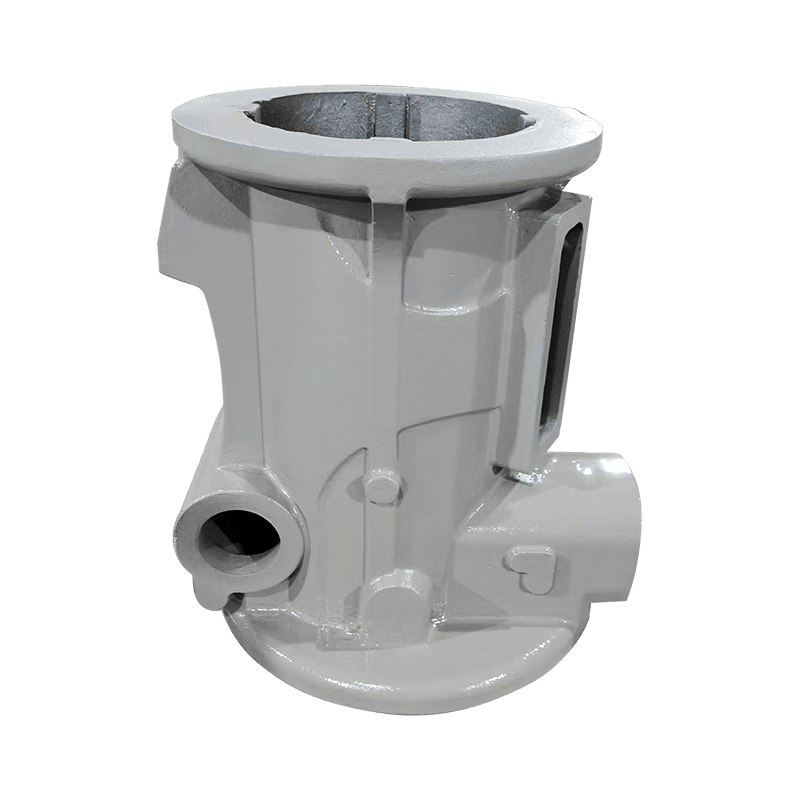
Piezas fundidas para compresores
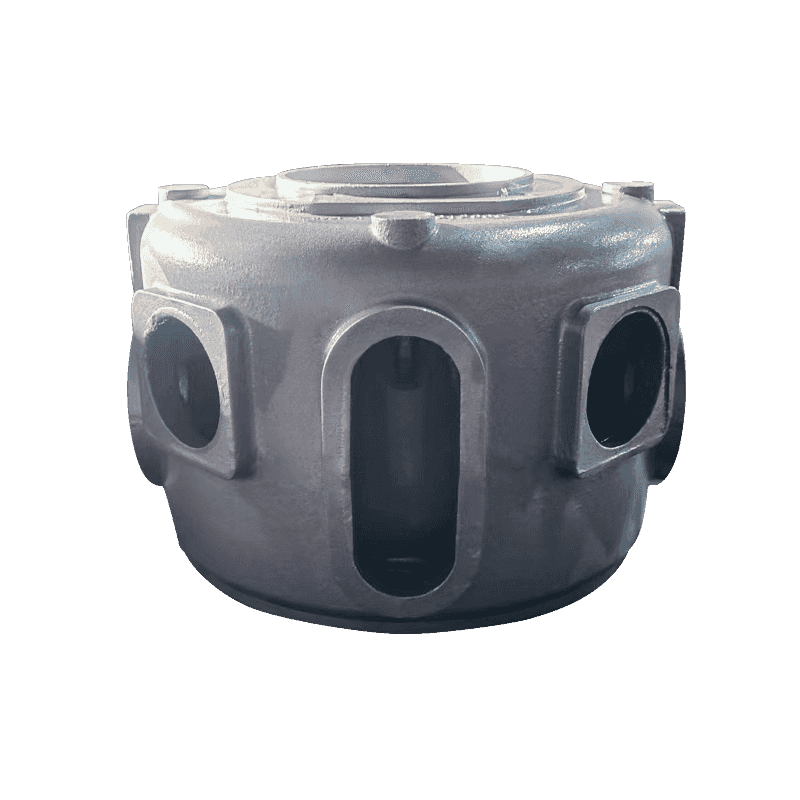
El trabajo del compresor se reduce al sellado, la alineación y la gestión del aceite. Los asientos de los cojinetes, los asientos del rotor, los cárteres, los cilindros, los asientos de escape y los depósitos de aceite fallan de manera diferente: un asiento demasiado blando se desgasta, una pared del cilindro que se desplaza pierde compresión, un cárter que se deforma no aguantará la precarga del cojinete. como tu Equilibra la fuerza y la resistencia al desgaste. en el asiento de un rodamiento es un ejemplo típico de una decisión que debe tomarse en la etapa de fundición, no después del mecanizado.
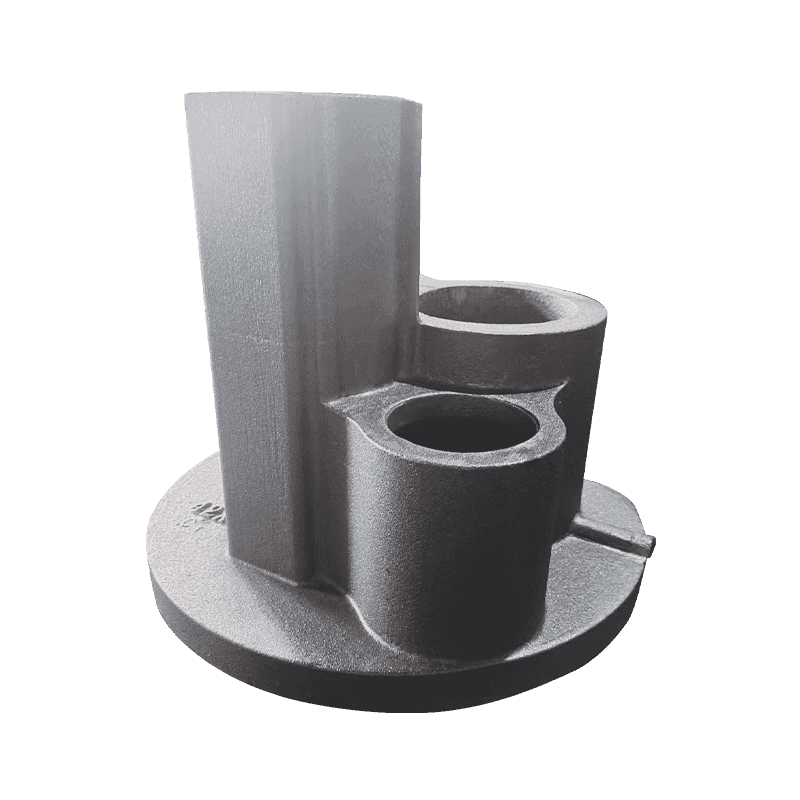
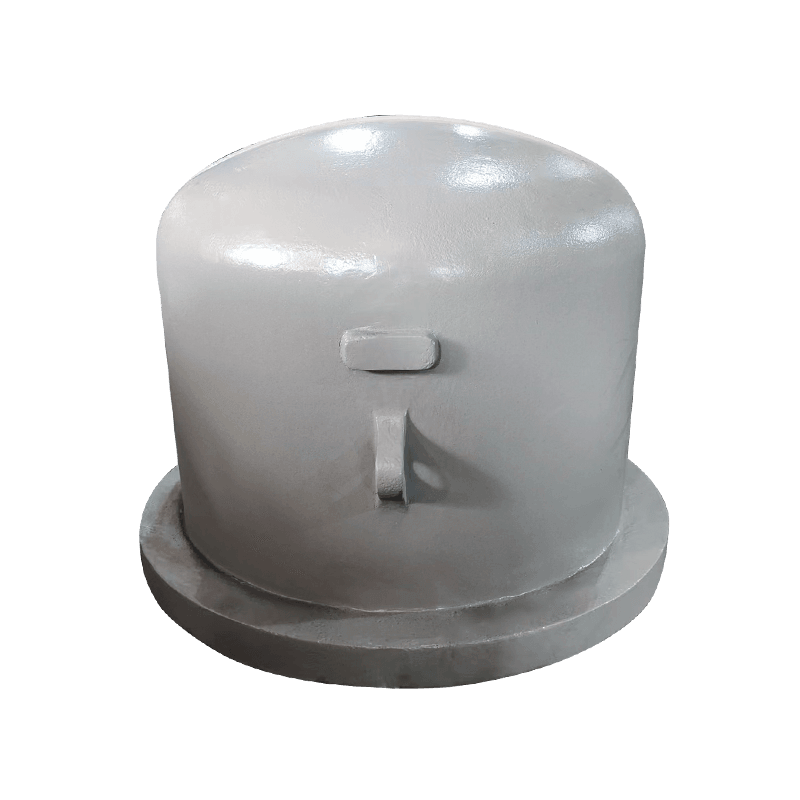
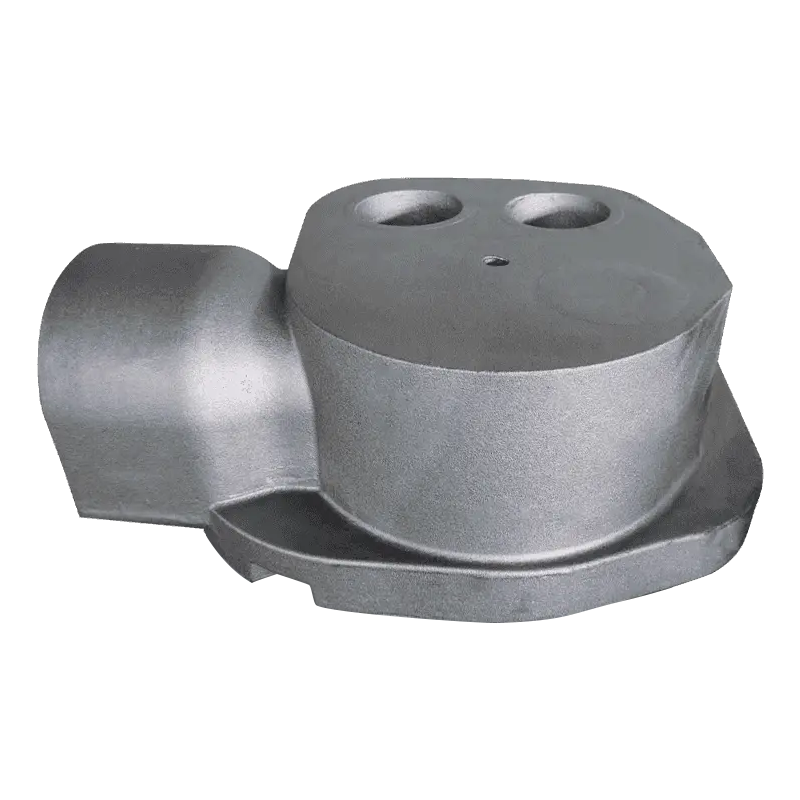
Piezas fundidas para bombas y válvulas.
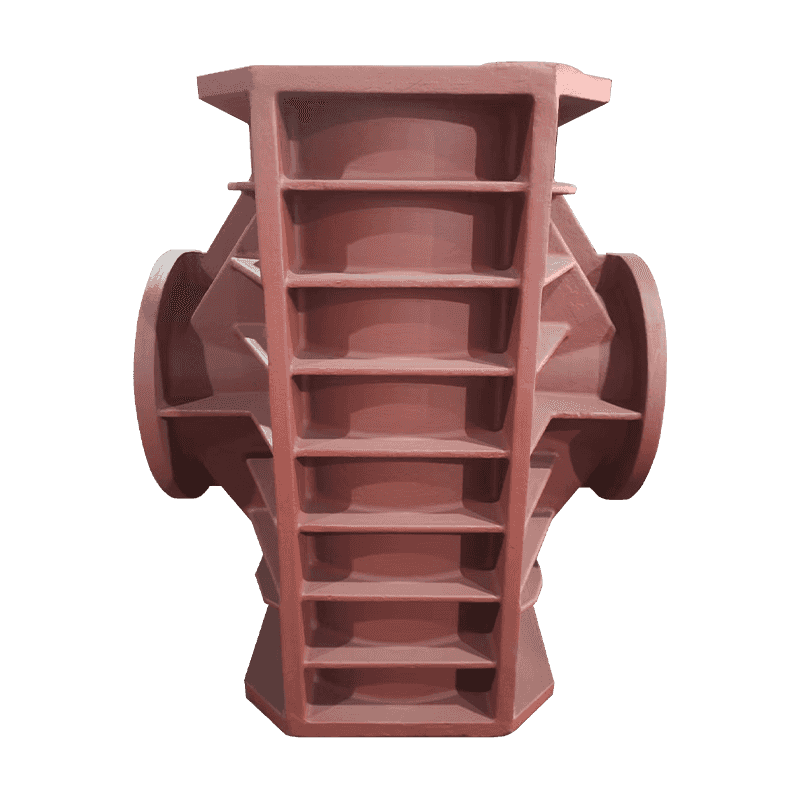
Las bombas de flujo axial, los cuerpos de bomba, las cubiertas de bomba dobles, los cuerpos de válvulas de bombas de pistón y los discos de bomba suelen ser estancos a la presión o de flujo crítico. En este caso, la prueba de aceptación suele ser una prueba de fugas más una verificación del espesor de la pared, lo que significa que el control de la porosidad es más importante que la resistencia a la tracción.
Piezas fundidas de máquinas herramienta
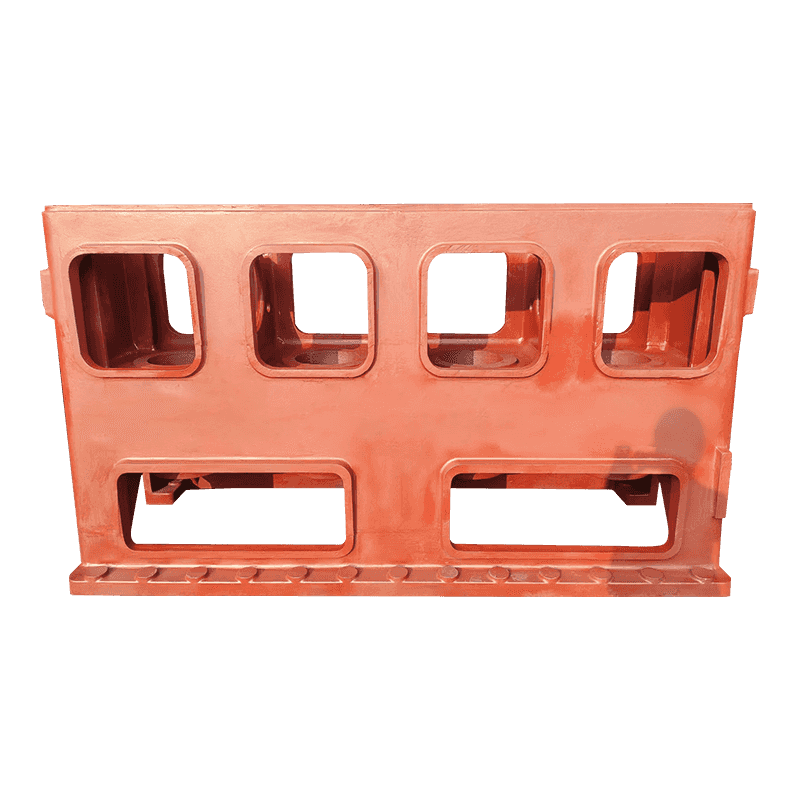
Las bases y columnas son el caso contrario: piezas pesadas y silenciosas cuyo valor real es la rigidez y la estabilidad dimensional durante años de servicio. El alivio de tensiones y la uniformidad de la sección son más importantes que una estricta tolerancia lineal.
Qué verificar antes de aprobar una muestra
Una muestra del primer artículo demuestra lo que una fundición puede hacer una vez. La aprobación debe referirse a lo que puede hacer en cada momento. Seis elementos soportan la mayor parte del peso:
- Nodularidad medida en una sección cortada de la propia pieza, no solo de una barra de prueba fundida por separado.
- Un informe dimensional referenciado a los mismos datos que utiliza su dispositivo, con la clase de tolerancia indicada explícitamente.
- Espesor de la pared en la sección más delgada, medido en al menos tres partes del mismo vertido.
- La dureza varía en todo el lote, ya que una extensión mayor que aproximadamente 30 HB generalmente indica un enfriamiento o tratamiento térmico desigual.
- Un control de solidez en secciones portantes o estancas, mediante pruebas ultrasónicas o mediante seccionamiento de una pieza de sacrificio.
- Trazabilidad desde el número de calor hasta la fecha de vertido y el lote de tratamiento térmico, de modo que un problema encontrado más tarde se pueda reducir rápidamente.
Si esos seis artículos aparecen en el informe del primer artículo sin ser solicitados dos veces, tiene la mayor parte de lo que necesita para realizar un pedido repetido con confianza.
Las piezas fundidas que se compran únicamente basándose en el precio son las más caras. Un precio unitario dos por ciento más bajo rara vez sobrevive a una ejecución de remecanizado, a un lote de reemplazo enviado por vía aérea o a una línea de ensamblaje estancada.
Lo que realmente mueve el precio
El precio unitario es el último número a considerar, porque se compone de otros seis.
- Amortización de patrón y caja de núcleos, repartida por el tamaño del lote.
- Margen de mecanizado: 3 mm adicionales en una cara grande equivalen a peso real, metal real y tiempo de corte real.
- Ruta metalúrgica: aleación y tratamiento térmico necesarios para alcanzar una ley en una sección pesada.
- Alcance de la inspección: los informes dimensionales, las pruebas ultrasónicas y las muestras seccionadas añaden costos y reducen el riesgo.
- Tasa de desperdicio en piezas de paredes delgadas, donde la arena recubierta tiende a recuperar su costo de herramientas.
- Manipulación de embalaje y exportación de piezas con paredes delgadas y caras mecanizadas acabadas.
Un comprador que comprenda esos seis puede negociar con hechos. Un comprador que compara sólo la cifra por kilogramo está negociando con un número que controla la fundición.
Precisión ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Luego trabaje en el orden correcto: ubíquelo en la referencia de mecanizado, regrese a la fundición y deje que siga el proceso de nivelación y moldeado. Esa orden rara vez falla.